Průvodce CNC obráběním pro začátečníky: od 3D návrhu k hotovému dílu
Proměňte 3D model v použitelný díl: vyberte způsob obrábění, připravte dráhy, seřiďte stroj, obrobte materiál a zkontrolujte výsledek.
CNC znamená počítačové číslicové řízení. Při obrábění počítač vede řezný nástroj, který odebírá materiál z výchozího kusu zvaného polotovar. Model popisuje hotový tvar; stále však musíte určit, jak díl upnout, zpřístupnit jeho prvky a přesně jej obrobit.
Postup je CAD model → CAM dráhy → G-kód pro konkrétní stroj → seřízení a obrábění → kontrola. Projdeme ho na malé montážní desce.
1. Zvolte postup vhodný pro díl
| Postup | Co se pohybuje | Typické díly |
|---|---|---|
| Frézování | Rotující fréza se pohybuje vůči upnutému polotovaru | Konzoly, kapsy, skříně, formy |
| Obrábění na portálové frézce | Podobně jako frézování, často nad velkým stolem | Dřevěné panely, plastové desky, nápisy; na vhodných strojích hliník |
| Soustružení | Polotovar se otáčí proti řeznému nástroji | Hřídele, rozpěrky, knoflíky, závitové rotační díly |
Na tříosé frézce pokrývají X a Y rovinu stolu a Z určuje výšku. 2,5D obrábění vytváří rovná dna a stěny v určených hloubkách. 3D obrábění sleduje zakřivené povrchy a mění hloubku v průběhu řezu. Obojí zvládne stejný tříosý stroj. Další rotační osy zpřístupní více stran; mnoho dílů ale stačí otočit a znovu ustavit.
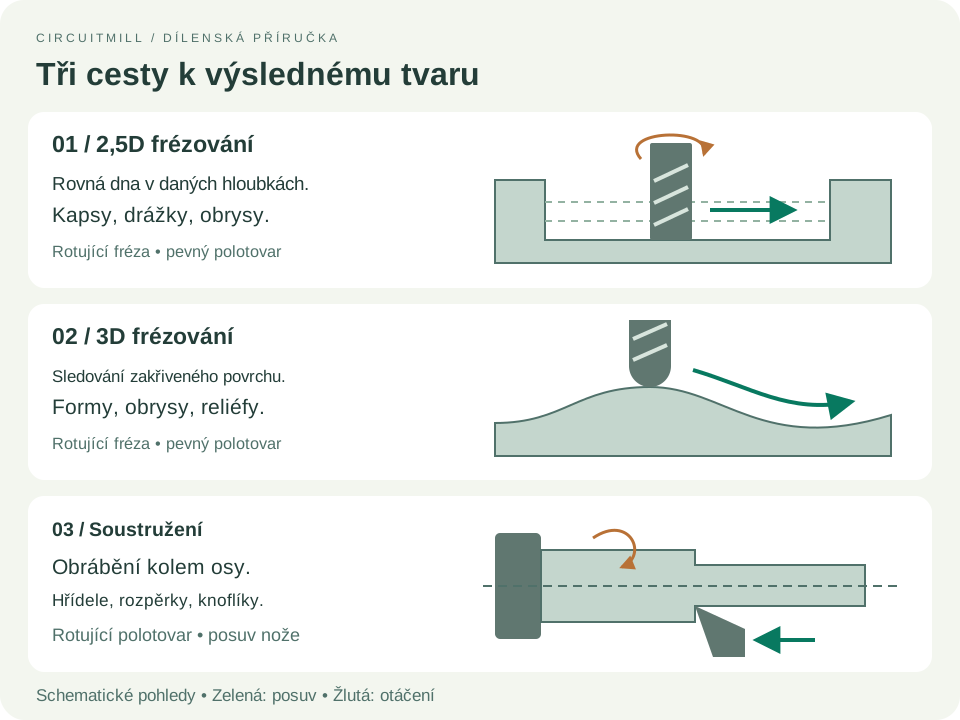
Pro první projekt zvolte plochou desku s mělkou kapsou a průchozími otvory. Obrobitelný vosk se hodí pro zkoušku, acetal pro řadu funkčních plastových dílů a hliník 6061 pro kovové díly, pokud jej stroj zvládne. Materiál vybírejte podle zatížení, teploty a prostředí dílu i možností stroje.
2. Navrhněte obrobitelný model
Začněte objemovým modelem v CADu. Pokud CAD a CAM sdílejí aplikaci, ponechte nativní formát; jinak exportujte objemovou geometrii jako STEP. STL je trojúhelníková síť: používejte ji jen tehdy, pokud ji váš CAM podporuje, a s dostatečným rozlišením pro zachování křivek. Po importu ověřte jednotky a celkové rozměry.
- Nechte místo pro kruhový nástroj. Vnitřní svislé rohy mají rádius. Fréza 6 mm nevytvoří roh s poloměrem menším než 3 mm; o něco větší návrhový rádius jí dá prostor k otočení. Pro vložení hranatého protikusu použijte odlehčovací výřezy, často nazývané dogbone.
- Zajistěte přístupnost prvků. Hluboké úzké kapsy potřebují dlouhé, poddajné nástroje. Podříznutí vyžaduje jiné upnutí nebo zvláštní nástroj.
- Ponechte materiál pro upnutí. Přidejte přídavek pro svěrák, upínky nebo můstky. Naplánujte, jak díl zůstane upevněný při posledním řezu.
- Určete důležité rozměry. Přidejte výkres s materiálem, kritickými rozměry, tolerancemi, polohami otvorů a závity. Tolerance je povolená odchylka rozměru; přísnější požadavky zvyšují nároky na obrábění i kontrolu.
Příkladem je montážní deska 60 × 40 × 8 mm, s kapsou 30 × 20 mm hlubokou 2 mm, vnitřními rádiusy 4 mm a čtyřmi průchozími otvory 4,5 mm pro šrouby M4. Středy otvorů jsou 7 mm od sousedních vnějších hran. Jde o rozměry příkladu, nikoli řezné podmínky.
3. Přiřaďte nástroje k prvkům
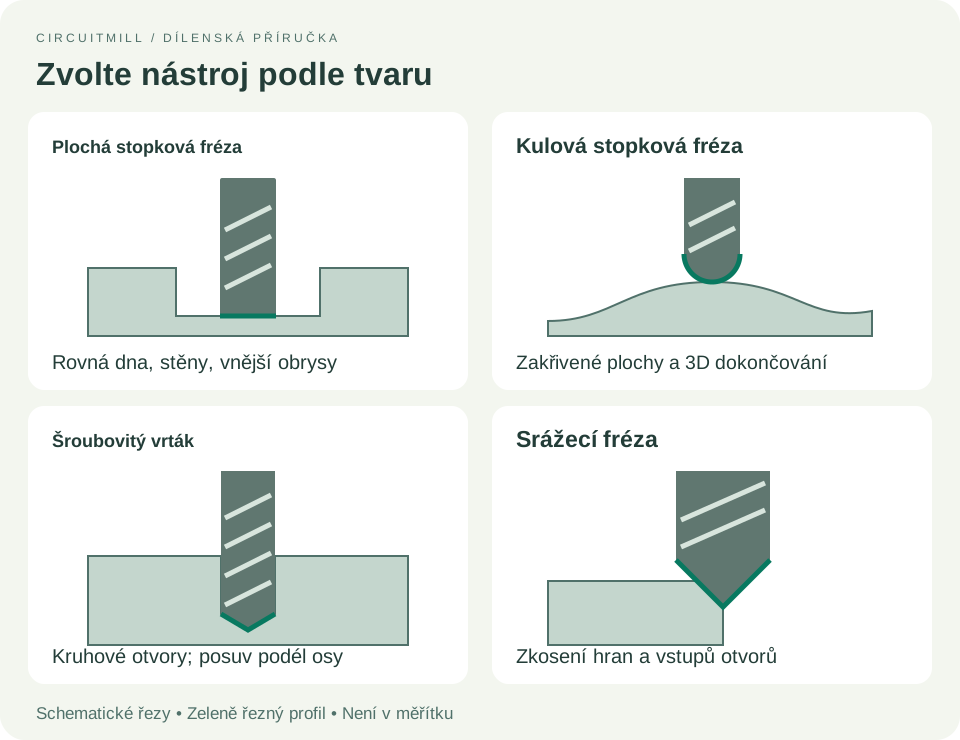
Na kapsu a obvod desky použijte plochou stopkovou frézu, na otvory šroubovitý vrták a na ostré hrany srážecí frézu nebo ruční odjehlovač. Kulová stopková fréza je vhodná pro tvarové povrchy. Čelní fréza může srovnat rozsáhlé plochy, pokud to vřeteno a stroj umožňují.
U přesných otvorů může po vrtání následovat vyvrtávání pro opravu průměru nebo vystružování pro dokončení přesně připraveného otvoru. Závitník nebo závitová fréza vytváří vnitřní závity; průchozí otvor pro šroub závit nemá.
Vyberte nástroje určené pro daný materiál s dostatečnou řeznou délkou. Menší počet břitů a drážek pro odvod třísek často poskytuje více prostoru pro třísky z plastů a hliníku; dodržujte doporučení výrobce.
Co je kleština?
Kleština je podélně rozříznuté pouzdro ve vřetenu nebo držáku nástroje, které upíná stopku, tedy hladkou válcovou část nástroje. Utažením matice se pouzdro sevře kolem stopky a drží nástroj pevně a soustředně při otáčení.
Řadu kleštiny zvolte podle držáku a upínací rozsah podle průměru stopky. Například nástroj s řezným hrotem 1 mm může mít stopku 3,175 mm (⅛ palce): kleštinu volte podle stopky. Upínejte hladkou stopku, styčné plochy udržujte čisté a dodržujte pokyny k hloubce zasunutí a utažení. Vyložení nástroje, tedy délku vyčnívající z držáku, udržujte co nejkratší, aby se omezil průhyb a vibrace.
4. Připravte CAM a dráhy nástroje
CAM, tedy počítačem podporovaná výroba, vypočítává dráhu frézy. V programu, například Autodesk Fusion, definujte skutečný polotovar, model, upnutí, nástroje a pracovní souřadný systém (WCS). Zvolte přístupný počátek, který lze fyzicky určit, například roh polotovaru nebo střed otvoru, s kladným Z směřujícím od horní plochy. Výšky přejezdů musí překonat upínky i polotovar. Tyto prvky popisuje příručka nastavení Autodesk.
Běžné operace mají různé úkoly:
| Operace | Co provádí |
|---|---|
| Čelní frézování | Srovná plochu a vytvoří referenci |
| Frézování kapes / adaptivní hrubování | Odstraní materiál uvnitř oblasti; adaptivní dráhy řídí záběr nástroje |
| Konturování / profilování | Sleduje stěnu nebo vnější hranici |
| Vrtání | Vytváří otvory; přerušované cykly vytahují vrták mezi záběry, pokud to vyžaduje odvod třísek |
| 3D dokončování | Přejíždí po zakřivených površích, často kulovou frézou |
| Srážení hran | Zkosí hrany a vstupy otvorů |
Hrubování odstraní většinu materiálu a ponechá malý přídavek. Dokončování jej odebere na konečný rozměr a zlepší povrch. Kde je to vhodné, použijte nájezd po rampě nebo šroubovici; přímé zanoření vyžaduje vhodnou frézu a řezné podmínky. Menší fréza může doobrobit zbytky v rozích, kam větší nedosáhla. Strategie popisuje přehled obrábění Autodesk.
Při sousledném frézování se obrobek vůči fréze posouvá ve stejném směru jako břit v místě kontaktu; nesousledné frézování má vztah opačný. Sousledné frézování je běžné na tuhých CNC strojích s omezenou vůlí, vždy ale použijte postup vhodný pro svůj stroj a upnutí.
Otáčky, posuv a hloubku nastavujte společně
- Otáčky vřetena (RPM): jak rychle se nástroj otáčí.
- Posuv: jak rychle postupuje, obvykle v mm/min nebo palcích/min.
- Hloubka průchodu: přírůstek hloubky každé vrstvy. Boční krok: boční vzdálenost nebo záběr mezi průchody.
- Zatížení na zub: posuv na každý řezný břit; příliš malé může způsobit tření a přehřátí, příliš velké přetížení.
Pro běžnou stopkovou frézu platí posuv = RPM × počet břitů × posuv na zub. Například 10 000 RPM × 2 břity × 0,03 mm/zub = 600 mm/min. Jde o ukázku výpočtu, nikoli doporučení pro váš stroj. Začněte údaji výrobce pro daný materiál, průměr a operaci a zohledněte tuhost, záběr a odvod třísek. Vztahy vysvětlují frézovací vzorce Sandvik.
5. Naplánujte upnutí před obráběním
Pro bloky se hodí svěrák; pro desky a plechy upínky na obětní podložce. Měkké čelisti nebo ustavovací kolíky pomohou zopakovat polohu po otočení. Upnutí musí odolat řezným silám a přitom díl neprohýbat.
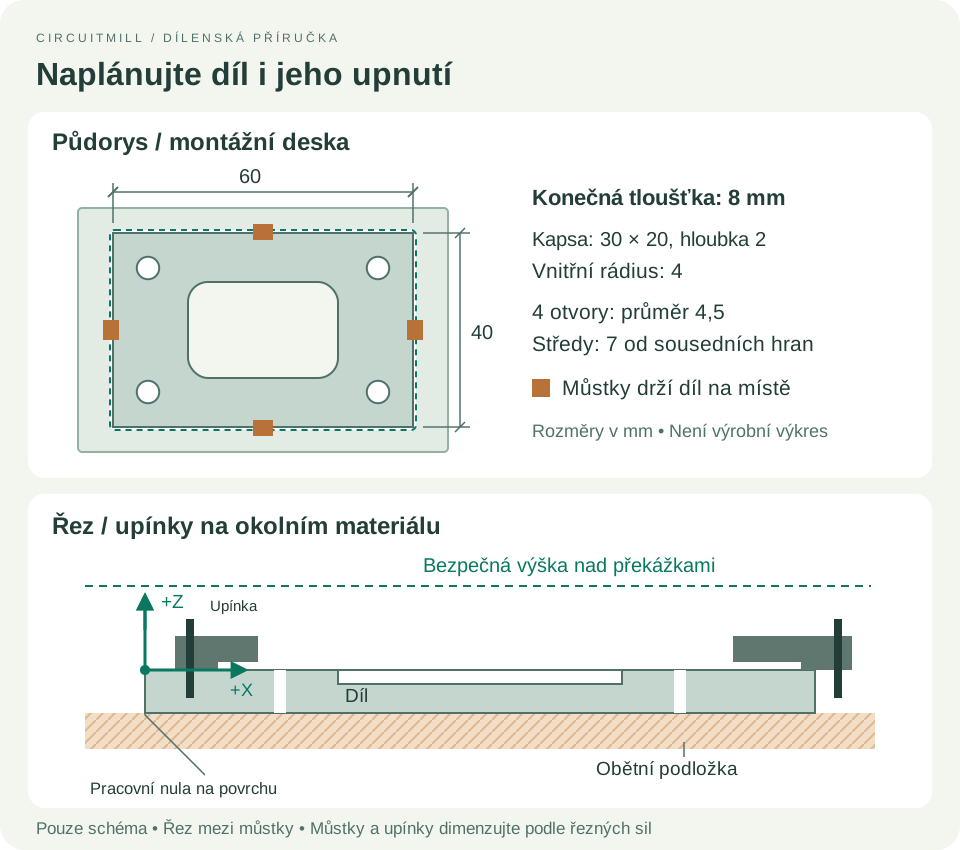
Pro ukázkovou desku lze použít větší polotovar s již rovnou a ověřenou tloušťkou 8 mm. Okolní materiál upněte k obětní podložce a upínky ponechte mimo všechny dráhy nástroje i držáku. Vrtejte a frézujte kapsu, dokud je polotovar celistvý; obvod řežte jako poslední a ponechte můstky. Umožněte hrotu vrtáku a obrysové fréze proniknout do obětní podložky, nikoli do stolu stroje.
Vyžaduje-li obrábění i tloušťka nebo spodní povrch, začněte silnějším polotovarem a naplánujte druhé upnutí. Otočte díl na známou referenci, upevněte a znovu ustavte, potom srovnejte na konečnou tloušťku. Každé upnutí potřebuje vlastní ověřený počátek.
6. Simulujte a vytvořte program pro stroj
Simulujte všechny operace v pořadí, včetně úběru materiálu. Zkontrolujte zbytky, podříznutí, kolize nástroje a držáku, vzdálenosti od upnutí, průřez materiálem a případně zdvihy stroje. Simulace zná pouze geometrii a údaje stroje, které jste jí poskytli.
G-kód vytvořte postprocesorem odpovídajícím stroji a řídicí jednotce. Soubor STEP není program pro stroj a G-kód není univerzálně zaměnitelný. Ověřte jednotky, pracovní posunutí, výměny nástrojů, příkazy vřetena a zvedání nástroje. U ruční výměny dodržujte podporovaný postup, například samostatné programy pro každý nástroj. Výstup přeneste způsobem podporovaným řídicí jednotkou. Převod vysvětluje příručka postprocesingu Autodesk.
7. Seřiďte stroj a proveďte první řez
Dodržujte návod ke stroji a před spuštěním se seznamte s ovládáním zastavení. Noste ochranu očí, zajistěte vlasy a volný oděv, zavřete kryty a použijte vhodné odsávání nebo chlazení. U rotujících strojů nikdy nenoste rukavice ani neodstraňujte třísky za pohybu. Základní opatření shrnuje bezpečnostní příručka Haas.
- Referujte stroj, upevněte polotovar a nasaďte správný nástroj do čistého, správně utaženého držáku.
- Určete pracovní počátek podporovanou sondou nebo metodou hledání hrany. Referování stanovuje strojní souřadnice, nikoli polohu polotovaru.
- Nastavte a ověřte délku nástroje / referenci Z podle postupu řídicí jednotky. Opakujte kontrolu po každé ruční výměně. Skutečné pracovní posunutí musí odpovídat CAMu. Rozdíl pracovních a nástrojových korekcí vysvětluje příručka seřízení dílu Haas.
- Ověřte program grafickou kontrolou řídicí jednotky a postupem výrobce pro zkoušku naprázdno nebo po blocích. Zkontrolujte počáteční pohyby a bezpečné vzdálenosti se sníženým rychloposuvem, pokud je podporován. Pokud schválená zkouška nad materiálem mění posunutí, před řezáním je obnovte a ověřte.
- Obrábějte pod dohledem. Sledujte odvod třísek, vibrace a upnutí. Při nečekaném pohybu, pískání, hromadění třísek nebo posunu polotovaru zastavte a před pokračováním zjistěte příčinu.
Pro naši desku: hrubování kapsy → dokončení kapsy → vrtání → obvod s můstky → přístupná zkosení hran. Je-li nutné čelní srovnání, zařaďte jej na začátek a zohledněte odebraný materiál. Díl musí zůstat po celou dobu bezpečně upnutý.
8. Dokončete, změřte a vyzkoušejte sestavu
Po zastavení pohybu díl vyjměte, odřízněte můstky a odjehlete hrany i výstupy otvorů. Odstraňte třísky. Podle výkresu změřte celkové rozměry, tloušťku, hloubku kapsy a polohy otvorů; pro běžné kontroly stačí posuvné měřítko, přísnější požadavky potřebují vhodné mikrometry, kalibry nebo jiné měřicí prostředky.
Vyzkoušejte zamýšlenou sestavu: procházejí šrouby volně, dosedá protikus a leží deska rovně? Díl je hotový, když splňuje rozměry a funkci, ne pouze když skončí program.
| Problém | Co zkontrolovat nejprve |
|---|---|
| Nesprávný rozměr nebo poloha | Jednotky, pracovní počátek, průměr frézy, zbývající přídavek |
| Chvění nebo zvlněné stěny | Uvolněný polotovar, velké vyložení nástroje, řezný záběr |
| Roztavený plast nebo ucpané třísky | Vhodnost a ostrost nástroje, odvod třísek, poměr otáček a posuvu |
| Nevhodný rozměr otvoru | Otřepy, házení vrtáku, potřeba vyvrtávání nebo vystružování |
Uložte společně CAD, výkres, nastavení CAM, seznam nástrojů, ověřené řezné podmínky a konečný program. Zaznamenejte výsledky měření, aby další díl šel zopakovat.
Pro projekt DPS pokračujte průvodcem frézováním DPS v CircuitMill. Postup CircuitMill používá výrobní data desky; obecný mechanický 3D díl potřebuje CAM podporující jeho objemový model a obráběcí operace.