Gabay ng Baguhan sa CNC Machining: Mula 3D na Disenyo Hanggang Natapos na Piyesa
Gawing magagamit na piyesa ang isang 3D model: pumili ng paraan ng pagmachina, ihanda ang mga landas ng tool, i-set up ang makina, putulin ang materyal at suriin ang resulta.
Ang CNC ay computer numerical control. Sa pagmachina, ginagabayan ng computer ang cutter upang alisin ang materyal sa isang blangko, na tinatawag na stock. Inilalarawan ng modelo ang huling hugis; ikaw pa rin ang magpapasya kung paano ito hahawakan, aabutin ang mga detalye at puputulin nang tumpak.
Ang daloy ay CAD model → mga landas ng CAM → G-code para sa makina → setup at pagputol → pagsusuri. Susundan natin ang isang maliit na mounting plate sa prosesong ito.
1. Pumili ng prosesong angkop sa piyesa
| Proseso | Ano ang gumagalaw | Karaniwang piyesa |
|---|---|---|
| Milling | Umiikot na cutter na gumagalaw kaugnay ng nakakapit na materyal | Bracket, bulsa, housing, molde |
| Routing | Katulad ng milling, madalas sa malaking bed | Panel na kahoy, plastik na plate, karatula; aluminum sa angkop na makina |
| Turning sa lathe | Umiikot ang materyal laban sa cutter | Shaft, spacer, knob, bilog na piyesang may thread |
Sa 3-axis na mill o router, saklaw ng X at Y ang lapag ng mesa at kinokontrol ng Z ang taas. Gumagawa ang 2.5D machining ng patag na sahig at pader sa napiling lalim. Sinusundan ng 3D machining ang mga kurbadong ibabaw, na nagbabago ng lalim habang pumuputol. Parehong maaaring gumamit ng iisang 3-axis na makina. Nakakaabot sa mas maraming panig ang dagdag na rotary axis; maraming piyesa ang kailangan lang baligtarin at iposisyon muli.
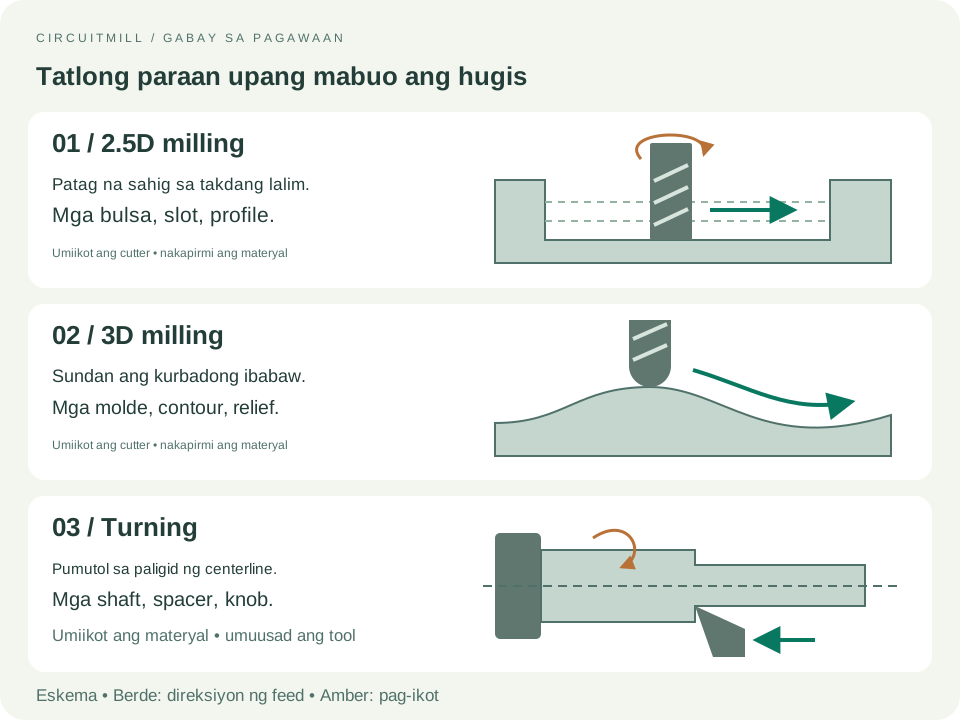
Para sa unang proyekto, pumili ng patag na plate na may mababaw na bulsa at mga butas na tumatagos. Ang machinable wax ay angkop sa pagsasanay; acetal sa maraming plastik na piyesang ginagamit; at 6061 aluminum sa metal na piyesa kung kaya ng makina. Isaalang-alang ang load, temperatura at kapaligiran ng piyesa pati ang kakayahan ng makina sa pagpili ng materyal.
2. Gawing kayang i-machina ang modelo
Magsimula sa solid model sa CAD (computer-aided design). Panatilihin ang katutubong format kapag iisang app ang CAD at CAM, o mag-export ng STEP para sa solid geometry. Triangle mesh ang STL: gamitin lang ito kung suportado ng CAM workflow at sapat ang resolution upang mapanatili ang mga kurba. Suriin ang mga yunit at kabuuang sukat pagkatapos mag-import.
- Maglaan ng puwang para sa bilog na cutter. May radius ang mga panloob na patayong sulok. Hindi makakagawa ang 6 mm na cutter ng sulok na mas maliit sa 3 mm na radius; nagbibigay ng puwang sa pagliko ang bahagyang mas malaking radius sa disenyo. Gumamit ng relief, na madalas tawaging dogbone, kapag kailangang magkasya ang parisukat na katapat na piyesa.
- Tiyaking naaabot ang mga detalye. Kailangan ng mahahabang tool na madaling mabaluktot sa malalim at makitid na bulsa. Kailangan ng ibang setup o espesyal na tool para sa undercut.
- Maglaan ng mahahawakan. Mag-iwan ng dagdag na materyal para sa vise, clamp o tab. Planuhin kung paano mananatiling nakakapit ang piyesa sa huling hiwa.
- Tukuyin ang kailangang magkasya. Magdagdag ng drawing na may materyal, kritikal na sukat, tolerance, lokasyon ng butas at thread. Ang tolerance ang pinapayagang pagbabago sa sukat; mas mahigpit na pangangailangan ay mas maraming trabaho sa pagmachina at pagsusuri.
Ang halimbawa natin ay 60 × 40 × 8 mm na mounting plate, na may 30 × 20 mm na bulsa, 2 mm ang lalim, panloob na radius ng sulok na 4 mm, at apat na 4.5 mm na tumatagos na butas para sa clearance ng M4. Nasa 7 mm mula sa magkatabing panlabas na gilid ang gitna ng mga butas. Mga halimbawang sukat ng disenyo ito, hindi mga setting sa pagputol.
3. Itugma ang mga tool sa mga detalye
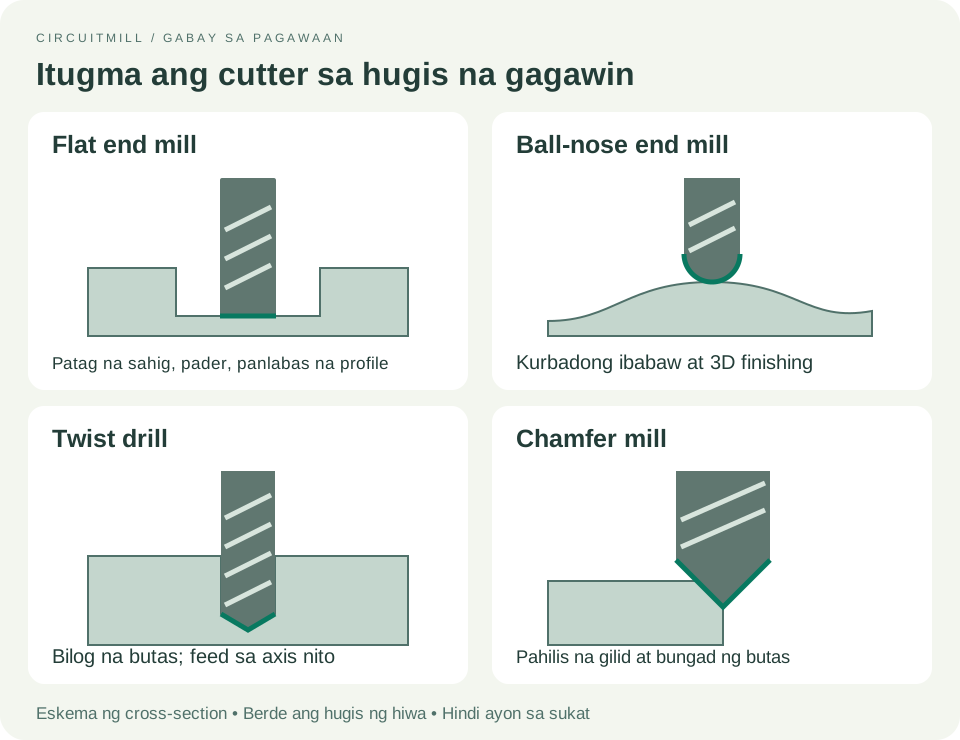
Gumamit ng flat end mill para sa bulsa at perimeter ng plate, twist drill para sa mga butas, at chamfer mill o manu-manong deburring tool para alisin ang matatalim na gilid. Ang ball-nose end mill ay kapaki-pakinabang sa nililok na ibabaw. Maaaring magpatag ng malawak na ibabaw ang face mill kung suportado ng spindle at makina.
Para sa tumpak na butas, maaaring sundan ang pagbabarena ng boring upang itama ang diyametro o reaming upang tapusin ang tumpak nang inihandang butas. Gumagawa ng panloob na thread ang tap o thread mill; walang thread ang clearance hole.
Pumili ng tool na angkop sa materyal, na may sapat na cutting length. Ang mas kaunting flute—mga ukang naglalabas ng chips—ay madalas nagbibigay ng mas maraming puwang sa chips para sa plastik at aluminum; sundin ang gabay ng tagagawa.
Ano ang collet?
Ang collet ay manggas na may mga hiwa sa loob ng spindle o tool holder na kumakapit sa shank, ang makinis na silindrong bahagi ng cutter. Kapag hinigpitan ang collet nut, pumipisil ang manggas sa shank upang matibay at nakasentro ang tool habang umiikot.
Itugma ang serye ng collet sa holder at ang itinakdang saklaw ng kapit sa diyametro ng shank. Halimbawa, maaaring 3.175 mm (⅛ pulgada) ang shank ng cutter na may 1 mm na dulo: ibatay sa shank ang laki ng collet. Hawakan ang makinis na shank, panatilihing malinis ang magkakadikit na ibabaw, at sundin ang tagubilin sa lalim ng pagkakapasok at paghigpit. Panatilihing maikli hangga't maaari ang tool overhang—ang bahaging nakausli sa holder—upang bawasan ang pagbaluktot at panginginig.
4. Buuin ang CAM setup at mga landas
Kinakalkula ng CAM—computer-aided manufacturing—ang dadaanan ng cutter. Sa CAM package gaya ng Autodesk Fusion, tukuyin ang aktuwal na materyal, modelo, mga fixture, tool at work coordinate system (WCS). Pumili ng maaabot na pinagmulan na matutukoy mo sa aktuwal, gaya ng sulok ng materyal o gitna ng butas, na ang positibong Z ay palayo sa ibabaw. Itakda ang taas ng galaw na lampas sa mga clamp at materyal. Ipinapaliwanag ng sanggunian ng Autodesk sa setup ang mga elementong ito.
Magkakaiba ang gawain ng mga karaniwang operasyon:
| Operasyon | Ginagawa nito |
|---|---|
| Facing | Pinapantay ang ibabaw at nagtatakda ng reperensiya |
| Pocketing / adaptive clearing | Nag-aalis ng materyal sa loob ng hangganan; kinokontrol ng adaptive path ang kagat ng cutter |
| Contouring / profiling | Sumusunod sa pader o panlabas na hangganan |
| Pagbabarena | Gumagawa ng butas; umaangat sa pagitan ng hiwa ang peck cycle kapag kailangan sa pag-alis ng chips |
| 3D finishing | Dumadaan sa kurbadong ibabaw, madalas gamit ang ball nose |
| Chamfering | Gumagawa ng pahilis na gilid at bungad ng butas |
Inaalis ng roughing ang karamihan ng materyal at nag-iiwan ng maliit na allowance. Inaalis ng finishing ang allowance upang maabot ang sukat at mapaganda ang ibabaw. Gumamit ng ramp o helical entry kung angkop; kailangan ng angkop na cutter at cutting data sa tuwid na plunge. Maaaring gawin ng mas maliit na cutter ang rest machining sa mga sulok na hindi naabot ng mas malaking tool. Inilalarawan ng pangkalahatang gabay ng Autodesk sa pagmachina ang mga estratehiya ng roughing at finishing.
Sa climb milling, pareho ang direksiyon ng feed ng materyal kaugnay ng cutter at galaw ng cutting edge sa contact; baligtad ang ugnayang iyon sa conventional milling. Karaniwan ang climb milling sa matitigas na CNC machine na kontrolado ang backlash, ngunit gamitin ang paraang suportado ng makina at pagkakapit mo.
Sabay na itakda ang bilis, feed at lalim
- Bilis ng spindle (RPM): gaano kabilis umiikot ang cutter.
- Feed rate: gaano kabilis sumusulong, karaniwang mm/min o pulgada/min.
- Stepdown: dagdag na lalim bawat layer. Stepover: pagitan o kagat sa patagilid sa pagitan ng mga pasada.
- Chip load: feed bawat ngipin ng cutter; maaaring kumiskis at uminit kapag kulang, at ma-overload kapag sobra.
Para sa karaniwang end mill, feed rate = RPM × bilang ng flute × chip load. Halimbawa, 10,000 RPM × 2 flute × 0.03 mm/ngipin = 600 mm/min. Ipinapakita nito ang pagkalkula, hindi isang setting para sa iyong makina. Magsimula sa datos ng tagagawa para sa materyal, diyametro at operasyon, saka isaalang-alang ang tigas, kagat at pag-alis ng chips. Tinutukoy ng mga formula ng Sandvik sa milling ang mga ugnayang ito.
5. Planuhin ang pagkakapit bago pumutol
Angkop ang vise sa mga bloke; angkop ang mga clamp sa spoilboard sa mga plate at sheet. Nakakatulong ang soft jaw o locating pin na maulit ang posisyon pagkatapos baligtarin. Dapat labanan ng pagkakapit ang puwersa sa pagputol nang hindi binabaluktot ang piyesa.
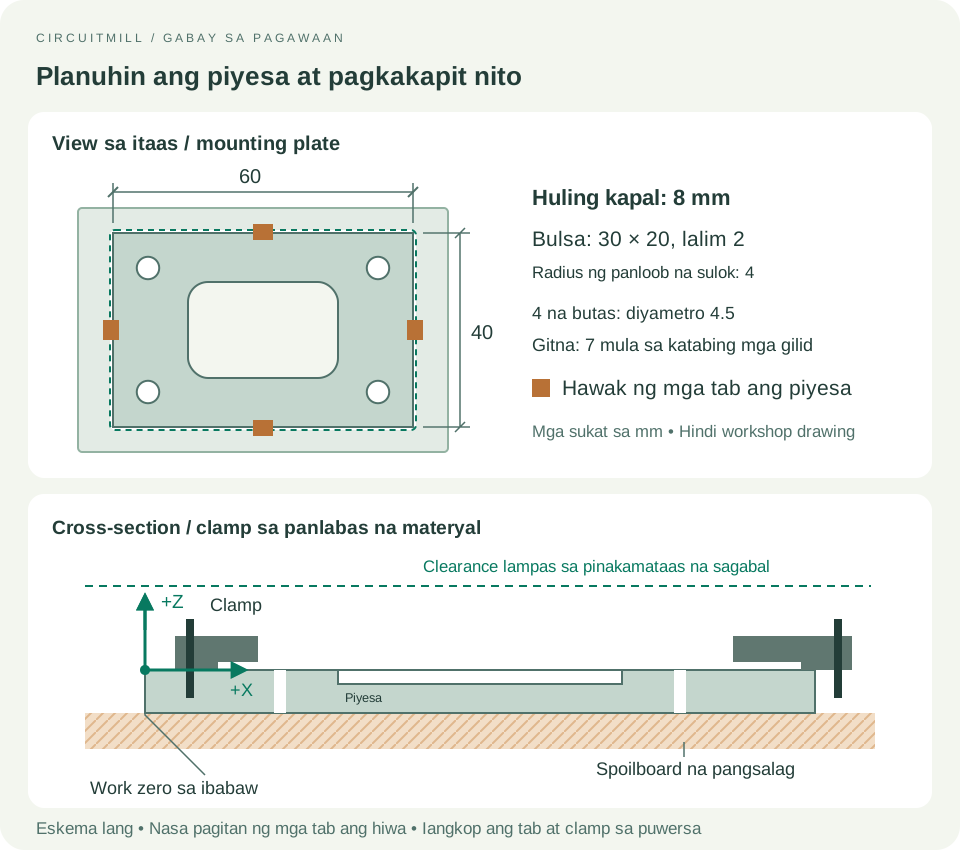
Para sa halimbawang plate, isang paraan ang gumamit ng mas malaking blangko na patag na at may nasuring kapal na 8 mm. Ikapit sa spoilboard ang nakapaligid na materyal at ilayo ang mga clamp sa lahat ng dadaanan ng tool at holder. Barenahin at gawin ang bulsa habang buo ang materyal; huling putulin ang perimeter, na may naiwang mga tab. Payagang tumagos ang dulo ng drill at profile sa spoilboard nang hindi naaabot ang mesa ng makina.
Kung kailangang i-machina ang kapal o ilalim, magsimula sa mas makapal at magplano ng ikalawang setup. Ibaligtad sa kilalang reperensiya, ikapit at iposisyon muli, saka i-face hanggang sa huling kapal. Kailangan ng bawat setup ang sarili nitong nasuring pinagmulan.
6. I-simulate, saka buuin ang program ng makina
I-simulate ang lahat ng operasyon sa tamang pagkakasunod, kasama ang pag-alis ng materyal. Suriin ang natitirang materyal, sobrang hiwa, banggaan ng tool at holder, clearance ng fixture, pagtagos at saklaw ng makina kung suportado. Ang geometry at detalye ng makina na ibinigay mo lang ang alam ng simulasyon.
Gumamit ng post processor na tugma sa makina at controller upang bumuo ng G-code. Hindi program ng makina ang STEP file at hindi laging mapagpapalit ang G-code. Kumpirmahin ang mga yunit, work offset, pagpapalit ng tool, utos sa spindle at paraan ng pag-angat. Para sa makinang manu-manong pinapalitan ang tool, sundin ang suportadong daloy; maaaring hiwalay na program bawat tool. Ilipat ang output gamit ang suportadong paraan ng controller. Ipinapaliwanag ng gabay ng Autodesk sa post-processing ang conversion na ito.
7. I-set up at gawin ang unang hiwa
Sundin ang pamamaraan sa pagpapatakbo ng makina at alamin ang mga stop control bago magpatakbo. Magsuot ng proteksiyon sa mata, itali ang buhok at ayusin ang maluwag na damit, panatilihing sarado ang mga guard, at gumamit ng angkop na pagsipsip ng alikabok o coolant. Huwag magsuot ng guwantes malapit sa umiikot na makina o mag-alis ng chips habang gumagalaw ito. Saklaw ng gabay sa kaligtasan ng Haas ang mahahalagang pag-iingat.
- I-home ang makina, ikapit ang materyal at ikabit ang tamang tool sa malinis at maayos na hinigpitang holder.
- Hanapin ang pinagmulan ng trabaho gamit ang suportadong probe o edge-finding na paraan. Itinatakda ng homing ang mga coordinate ng makina; hindi nito hinahanap ang materyal.
- Itakda at suriin ang haba ng tool / reperensiyang Z ayon sa proseso ng controller. Suriin muli pagkatapos ng bawat manu-manong pagpapalit. Dapat tugma ang pisikal na work offset sa CAM. Ipinapaliwanag ng gabay ng Haas sa part setup ang kaibahan ng work at tool offset.
- Subukan ang program gamit ang graphics ng controller at dry-run o single-block na proseso ng tagagawa. Suriin ang mga unang galaw at clearance sa pinababang rapid override kung suportado. Kung binabago ng pinapayagang air cut ang mga offset, ibalik at suriin ang mga ito bago pumutol.
- Bantayan habang pumuputol. Pansinin ang pag-alis ng chips, panginginig at pagkakapit. Ihinto kapag may hindi inaasahang galaw, matinis na tunog, naiipong chips o paggalaw ng materyal; alamin ang sanhi bago magpatuloy.
Para sa plate: roughing ng bulsa → finishing ng bulsa → pagbabarena → profile na may mga tab → chamfer ng maaabot na gilid. Unahin ang facing kung kailangan, at isaalang-alang ang naalis na materyal. Panatilihing matibay ang kapit sa buong proseso.
8. Tapusin, sukatin at subukan ang pagkakabuo
Kapag huminto na ang galaw, alisin ang piyesa, putulin ang mga tab at alisin ang burr sa mga gilid at labasan ng butas. Linisin ang chips. Ihambing sa drawing ang kabuuang sukat, kapal, lalim ng bulsa at posisyon ng mga butas; angkop ang caliper sa karaniwang pagsusuri, habang kailangan ng micrometer, gauge o ibang angkop na panukat sa mas mahigpit na pangangailangan.
Subukan ang nilalayong pagkakabuo: malayang dumadaan ba ang mga turnilyo, lumulapat ba ang katapat na piyesa, at patag ba ang plate? Tapos ang piyesa kapag tama ang sukat at gamit nito, hindi lang kapag tapos ang program.
| Problema | Unang dapat suriin |
|---|---|
| Maling sukat o posisyon | Mga yunit, pinagmulan ng trabaho, diyametro ng cutter, natitirang finishing allowance |
| Chatter o alun-along pader | Maluwag na materyal, sobrang tool overhang, kagat sa pagputol |
| Natunaw na plastik o siksik na chips | Kaangkupan at talim ng tool, pag-alis ng chips, balanse ng bilis at feed |
| Hindi kasya ang butas | Burr, runout ng drill, kailangang boring o reaming |
Magkasamang i-save ang CAD, drawing, CAM setup, listahan ng tool, nasubok na mga setting at huling program. Itala ang mga nasukat na resulta upang maulit ang susunod na piyesa.
Para sa PCB, tingnan ang aming gabay sa PCB milling gamit ang CircuitMill. Gumagamit ng board fabrication data ang daloy ng PCB sa CircuitMill; kailangan ng pangkalahatang 3D na mekanikal na piyesa ang CAM workflow na sumusuporta sa solid model at mga operasyon nito.