CNC-bewerking voor beginners: van 3D-ontwerp tot afgewerkt onderdeel
Maak van een 3D-model een bruikbaar onderdeel: kies een bewerkingsmethode, bereid gereedschapsbanen voor, stel de machine in, bewerk het materiaal en controleer het resultaat.
CNC betekent computer numerical control, oftewel computergestuurde numerieke besturing. Bij verspanen stuurt een computer een snijgereedschap dat materiaal van een uitgangsstuk verwijdert. Uw model beschrijft de eindvorm; u bepaalt nog hoe u het vasthoudt, de vormen bereikt en nauwkeurig bewerkt.
De workflow is CAD-model → CAM-gereedschapsbanen → machinespecifieke G-code → instellen en bewerken → controleren. We volgen een kleine montageplaat door dit proces.
1. Kies een proces dat bij het onderdeel past
| Proces | Wat beweegt | Typische onderdelen |
|---|---|---|
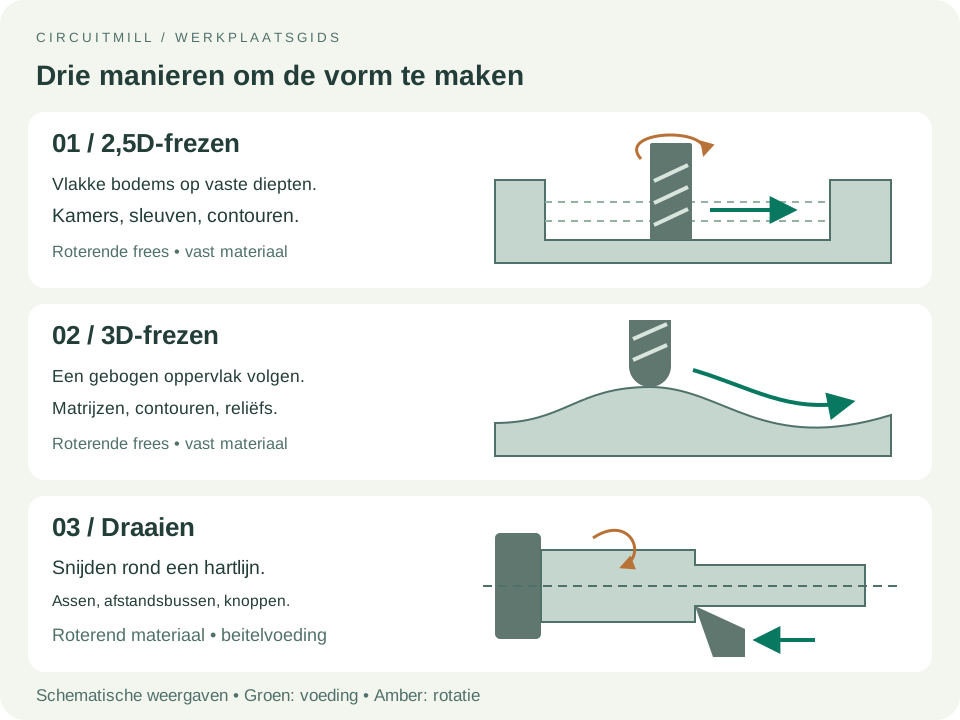
| Frezen | Een roterende frees beweegt ten opzichte van opgespannen materiaal | Beugels, kamers, behuizingen, matrijzen |
| Portaalfrezen | Vergelijkbaar met frezen, vaak boven een groot bed | Houtpanelen, kunststofplaten, borden; aluminium op geschikte machines |
| Draaien | Het materiaal draait langs een snijgereedschap | Assen, afstandsbussen, knoppen, ronde delen met schroefdraad |
Op een 3-assige freesmachine bestrijken X en Y het tafelvlak en regelt Z de hoogte. 2,5D-bewerking maakt vlakke bodems en wanden op gekozen diepten. 3D-bewerking volgt gebogen oppervlakken en verandert de diepte tijdens het snijden. Beide kunnen op dezelfde 3-assige machine. Extra rotatieassen maken meer zijden bereikbaar; veel onderdelen hoeven alleen te worden omgekeerd en opnieuw uitgelijnd.
Kies als eerste project een vlakke plaat met een ondiepe kamer en doorlopende gaten. Bewerkbare was is geschikt voor een proef; acetaal voor veel functionele kunststofonderdelen; aluminium 6061 voor metalen delen als de machine dat aankan. Kies materiaal op basis van belasting, temperatuur en omgeving van het onderdeel én de mogelijkheden van de machine.
2. Maak het model bewerkbaar
Begin met een volumemodel in CAD. Houd het native formaat aan als CAD en CAM in dezelfde applicatie zitten, of exporteer STEP voor volumetrische geometrie. STL is een driehoeksnet: gebruik dit alleen als uw CAM-workflow het ondersteunt, met voldoende resolutie om krommingen te behouden. Controleer eenheden en totale afmetingen na importeren.
- Laat ruimte voor een ronde frees. Inwendige verticale hoeken houden een radius. Een frees van 6 mm kan geen hoek kleiner dan 3 mm radius maken; een iets grotere ontwerpradius geeft ruimte om te draaien. Gebruik vrijloopuitsparingen, vaak dogbones genoemd, als een vierkant tegenstuk moet passen.
- Houd vormen bereikbaar. Diepe smalle kamers vereisen lange, buigzame gereedschappen. Ondersnijdingen vereisen een andere opspanning of speciaal gereedschap.
- Zorg voor grip. Laat extra materiaal over voor een klem, opspanmiddelen of bruggen. Plan hoe het onderdeel tijdens de laatste snede vast blijft zitten.
- Geef aan wat moet passen. Voeg een tekening toe met materiaal, kritische maten, toleranties, gatposities en schroefdraad. Tolerantie is de toegestane maatafwijking; strengere eisen vragen meer bewerkings- en meetwerk.
Ons voorbeeld is een montageplaat van 60 × 40 × 8 mm, met een kamer van 30 × 20 mm en 2 mm diep, inwendige hoekradii van 4 mm en vier doorlopende gaten van 4,5 mm voor M4-bouten. De gatmiddens liggen 7 mm van de aangrenzende buitenranden. Dit zijn voorbeeldafmetingen, geen snijinstellingen.
3. Kies gereedschap voor elke vorm
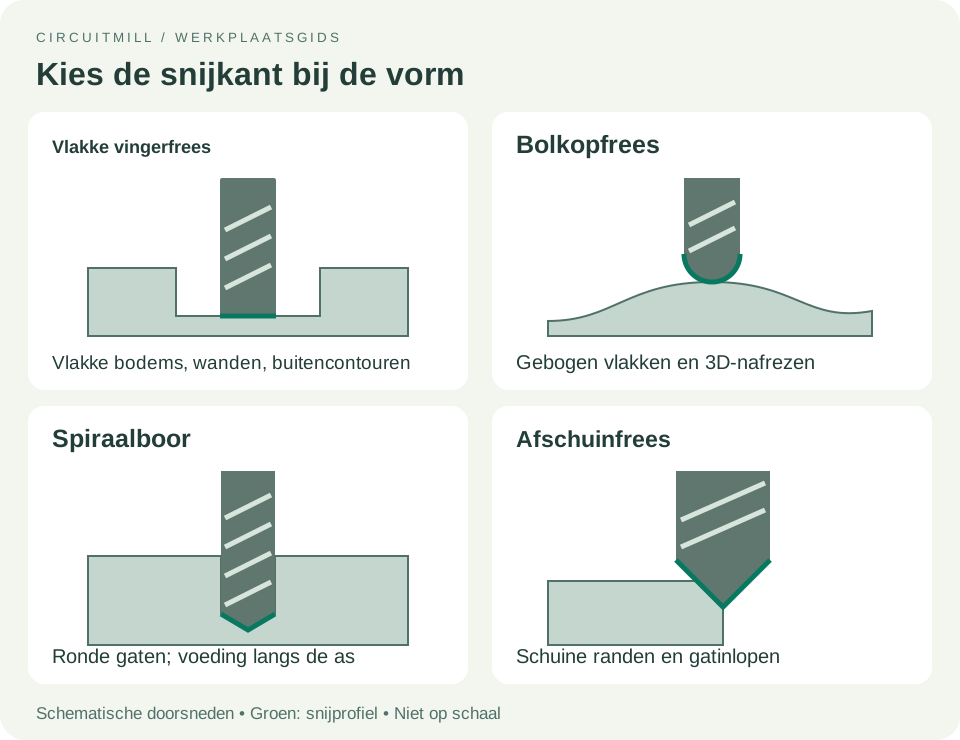
Gebruik een vlakke vingerfrees voor de kamer en omtrek, een spiraalboor voor de gaten en een afschuinfrees of handontbramer voor scherpe randen. Een bolkopfrees is geschikt voor gevormde oppervlakken. Een vlakfrees kan brede vlakken egaliseren als spil en machine dat ondersteunen.
Voor nauwkeurige gaten kan na boren uitkotteren volgen om de diameter te corrigeren, of ruimen om een nauwkeurig voorbereid gat af te werken. Een tap of draadfrees maakt inwendige schroefdraad; een vrij gat voor een bout heeft geen schroefdraad.
Kies gereedschappen die geschikt zijn voor het materiaal en voldoende snijlengte hebben. Minder snijkanten en spaangroeven geven vaak meer ruimte voor spanen bij kunststof en aluminium; volg de toepassingsadviezen van de fabrikant.
Wat is een spantang?
Een spantang is een ingesneden bus in de spil of gereedschapshouder die de schacht, het gladde cilindrische deel van de frees, vastklemt. Door de spantangmoer aan te draaien sluit de bus rond de schacht en houdt deze het gereedschap stevig en gecentreerd tijdens het draaien.
Stem de spantangserie af op de houder en het toegestane klembereik op de schachtdiameter. Een frees met een snijpunt van 1 mm kan bijvoorbeeld een schacht van 3,175 mm (⅛ inch) hebben: kies de spantang voor die schacht. Klem de gladde schacht, houd contactvlakken schoon en volg de instructies voor insteekdiepte en aandraaien. Houd de uitsteeklengte, het deel buiten de houder, zo kort als de bewerking toelaat om doorbuiging en trillingen te beperken.
4. Maak de CAM-opstelling en gereedschapsbanen
CAM, computerondersteunde productie, berekent de route van de frees. Definieer in een CAM-pakket zoals Autodesk Fusion het werkelijke materiaal, model, opspanning, gereedschappen en werkcoördinatenstelsel (WCS). Kies een bereikbaar nulpunt dat u fysiek kunt bepalen, zoals een materiaalhoek of gatmidden, met positieve Z van het bovenvlak af. Stel verplaatsingshoogten boven klemmen en materiaal in. De instelreferentie van Autodesk beschrijft deze onderdelen.
Veelgebruikte bewerkingen hebben verschillende functies:
| Bewerking | Doel |
|---|---|
| Vlakfrezen | Maakt een oppervlak vlak en legt een referentie vast |
| Kamerfrezen / adaptief voorfrezen | Verwijdert ingesloten materiaal; adaptieve banen beheersen de freesingreep |
| Contourfrezen / profileren | Volgt een wand of buitenomtrek |
| Boren | Maakt gaten; stapsgewijze cycli trekken tussendoor terug als spaanafvoer dat vereist |
| 3D-nafrezen | Volgt gebogen oppervlakken, vaak met een bolkopfrees |
| Afschuinen | Maakt schuine randen en gatinlopen |
Voorfrezen verwijdert het meeste materiaal en laat een kleine toeslag staan. Nafrezen verwijdert die toeslag om de maat te bereiken en het oppervlak te verbeteren. Gebruik waar passend een hellende of spiraalvormige inloop; recht insteken vereist een geschikte frees en snijgegevens. Een kleinere frees kan restmateriaal bewerken in hoeken die de grotere niet bereikt. Het bewerkingsoverzicht van Autodesk beschrijft voor- en nafreesstrategieën.
Bij meelopend frezen beweegt het werkstuk ten opzichte van de frees in dezelfde richting als de snijkant op het contactpunt; bij tegenlopend frezen is dit omgekeerd. Meelopend frezen is gebruikelijk op stijve CNC-machines met beheerste speling, maar kies de strategie die bij uw machine en opspanning past.
Stel toerental, voeding en diepte samen in
- Spiltoerental (RPM): hoe snel de frees draait.
- Voeding: hoe snel deze voortbeweegt, meestal in mm/min of inches/min.
- Dieptestap: extra diepte per laag. Zijdelingse stap: zijdelingse afstand of ingreep tussen doorgangen.
- Spaanbelasting: voeding per snijtand; te weinig kan wrijving en oververhitting geven, te veel kan het gereedschap overbelasten.
Voor een gebruikelijke vingerfrees geldt voeding = RPM × aantal snijkanten × spaanbelasting. Bijvoorbeeld: 10.000 RPM × 2 snijkanten × 0,03 mm/tand = 600 mm/min. Dit toont de berekening, niet een instelling voor uw machine. Begin met de fabrikantgegevens voor materiaal, diameter en bewerking en houd rekening met stijfheid, ingreep en spaanafvoer. De freesformules van Sandvik beschrijven deze relaties.
5. Plan de opspanning vóór het frezen
Een machineklem past bij blokken; klemmen op een offerplaat bij platen en plaatmateriaal. Zachte bekken of positioneerpennen helpen een positie na omkeren te herhalen. De opspanning moet snijkrachten weerstaan zonder het onderdeel te buigen.
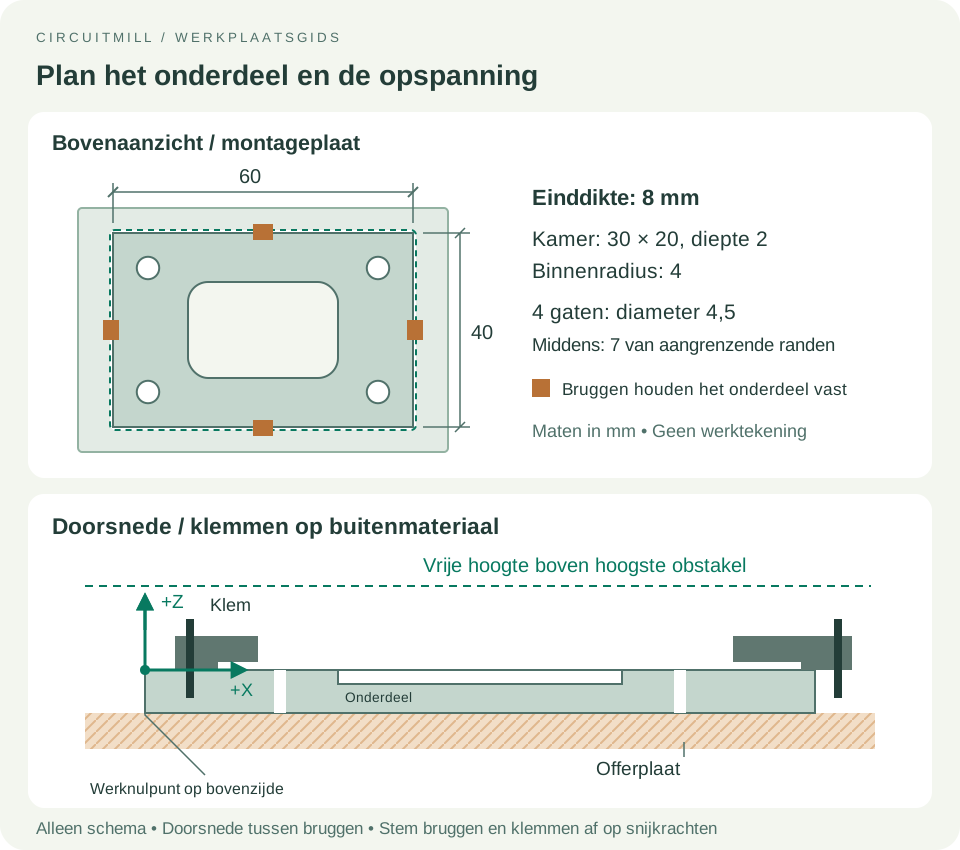
Voor de voorbeeldplaat kunt u beginnen met een grotere blank die al vlak is en een gecontroleerde dikte van 8 mm heeft. Klem het omringende materiaal op een offerplaat en houd klemmen buiten alle banen van gereedschap en houder. Boor en frees de kamer zolang het materiaal intact is; frees de omtrek als laatste en laat bruggen staan. Laat de boorpunt en contourfrees in de offerplaat doorsteken zonder de machinetafel te bereiken.
Als de dikte of onderzijde moet worden bewerkt, begin dan dikker en plan een tweede opspanning. Keer het onderdeel op een bekende referentie om, zet het vast en lijn het opnieuw uit; vlakfrees daarna tot de einddikte. Elke opspanning heeft een eigen gecontroleerd nulpunt nodig.
6. Simuleer en genereer het machineprogramma
Simuleer alle bewerkingen in volgorde, inclusief materiaalverwijdering. Controleer restmateriaal, ongewenste insnijdingen, botsingen met gereedschap en houder, opspanningsruimte, doorsteek en waar ondersteund de machineslag. De simulatie kent alleen de geometrie en machinegegevens die u hebt ingevoerd.
Gebruik een postprocessor die bij machine en controller past om G-code te genereren. Een STEP-bestand is geen machineprogramma en G-code is niet universeel uitwisselbaar. Controleer eenheden, werkoffset, gereedschapswissels, spilopdrachten en terugtrekgedrag. Volg bij handmatige gereedschapswissels de ondersteunde werkwijze, bijvoorbeeld aparte programma’s per gereedschap. Draag de uitvoer over met de methode van de controller. De postprocessorgids van Autodesk legt deze omzetting uit.
7. Stel de machine in en maak de eerste snede
Volg de bedieningsprocedure van uw machine en leer vóór het uitvoeren de stopbediening kennen. Draag oogbescherming, zet haar en losse kleding vast, houd afschermingen gesloten en gebruik geschikte stofafzuiging of koeling. Draag nooit handschoenen bij draaiende machines en verwijder geen spanen tijdens beweging. De veiligheidsgids van Haas beschrijft de basismaatregelen.
- Refereer de machine, zet het materiaal vast en plaats het juiste gereedschap in een schone, correct aangedraaide houder.
- Bepaal het werknulpunt met de ondersteunde sonde of kantzoekmethode. Refereren bepaalt machinecoördinaten, niet de positie van het materiaal.
- Stel gereedschapslengte / Z-referentie in en controleer deze volgens de controllerprocedure. Controleer opnieuw na elke handmatige wissel. De fysieke werkoffset moet overeenkomen met CAM. De onderdeelinstelgids van Haas onderscheidt werk- en gereedschapsoffsets.
- Test het programma met controllergraphics en de proefloop- of enkelblokprocedure van de fabrikant. Controleer eerste bewegingen en vrije ruimte met verlaagde ijlgang waar ondersteund. Als een goedgekeurde proef boven het materiaal offsets verandert, herstel en controleer deze vóór het snijden.
- Bewerk onder toezicht. Let op spaanafvoer, trillingen en opspanning. Stop bij onverwachte beweging, piepen, spanenophoping of verschuivend materiaal en zoek de oorzaak vóór het hervatten.
Voor onze plaat: kamer voorfrezen → kamer nafrezen → gaten boren → contour met bruggen → bereikbare randen afschuinen. Voeg zo nodig eerst vlakfrezen toe en houd rekening met het verwijderde materiaal. Houd het onderdeel voortdurend stevig opgespannen.
8. Werk af, meet en test de montage
Neem het onderdeel uit zodra alle beweging is gestopt, verwijder de bruggen en ontbraam randen en gatuitgangen. Verwijder spanen. Meet totale afmetingen, dikte, kamerdiepte en gatposities volgens de tekening; een schuifmaat past bij algemene controles, strengere eisen vragen geschikte micrometers, kalibers of andere meetmiddelen.
Test de bedoelde montage: gaan bouten vrij door de gaten, past het tegenstuk en ligt de plaat vlak? Een onderdeel is klaar als het aan maat en functie voldoet, niet alleen wanneer het programma eindigt.
| Probleem | Eerst controleren |
|---|---|
| Verkeerde maat of positie | Eenheden, werknulpunt, freesdiameter, resterende nabewerkingstoeslag |
| Trillingen of golvende wanden | Los materiaal, te grote uitsteeklengte, snijingreep |
| Gesmolten kunststof of opgehoopte spanen | Gereedschapsgeschiktheid, scherpte, spaanafvoer, balans tussen toerental en voeding |
| Slechte passing van gaten | Bramen, rondloopafwijking van de boor, noodzaak tot uitkotteren of ruimen |
Bewaar CAD, tekening, CAM-instellingen, gereedschapslijst, beproefde snijinstellingen en eindprogramma samen. Leg meetresultaten vast zodat het volgende onderdeel reproduceerbaar is.
Zie voor een printplaatproject onze gids voor printplaatfrezen met CircuitMill. CircuitMill gebruikt printplaatproductiedata; een algemeen mechanisch 3D-onderdeel vereist een CAM-workflow die het volumemodel en de bewerkingen ondersteunt.