Obróbka CNC dla początkujących: od projektu 3D do gotowej części
Zamień model 3D w użyteczną część: wybierz metodę obróbki, przygotuj ścieżki, ustaw maszynę, obrób materiał i sprawdź wynik.
CNC oznacza komputerowe sterowanie numeryczne. W obróbce komputer prowadzi narzędzie, które usuwa materiał z półfabrykatu. Model opisuje końcowy kształt; nadal trzeba zdecydować, jak zamocować część, dotrzeć do jej elementów i dokładnie ją obrobić.
Proces wygląda tak: model CAD → ścieżki CAM → G-code dla konkretnej maszyny → ustawienie i obróbka → kontrola. Prześledzimy go na przykładzie niewielkiej płytki mocującej.
1. Wybierz proces pasujący do części
| Proces | Co się porusza | Typowe części |
|---|---|---|
| Frezowanie | Obracający się frez przemieszcza się względem zamocowanego materiału | Wsporniki, kieszenie, obudowy, formy |
| Obróbka na ploterze frezującym | Podobnie jak przy frezowaniu, często na dużym stole | Płyty drewniane i plastikowe, szyldy; aluminium na odpowiednich maszynach |
| Toczenie | Materiał obraca się względem narzędzia skrawającego | Wały, tuleje dystansowe, pokrętła, okrągłe części gwintowane |
Na frezarce lub ploterze 3-osiowym X i Y obejmują płaszczyznę stołu, a Z steruje wysokością. Obróbka 2.5D tworzy płaskie dna i ściany na wybranych głębokościach. Obróbka 3D podąża po powierzchniach zakrzywionych, zmieniając głębokość wzdłuż cięcia. Obie można wykonać na tej samej maszynie 3-osiowej. Dodatkowe osie obrotowe pozwalają dotrzeć do większej liczby stron; wiele części wystarczy odwrócić i ponownie ustalić ich położenie.
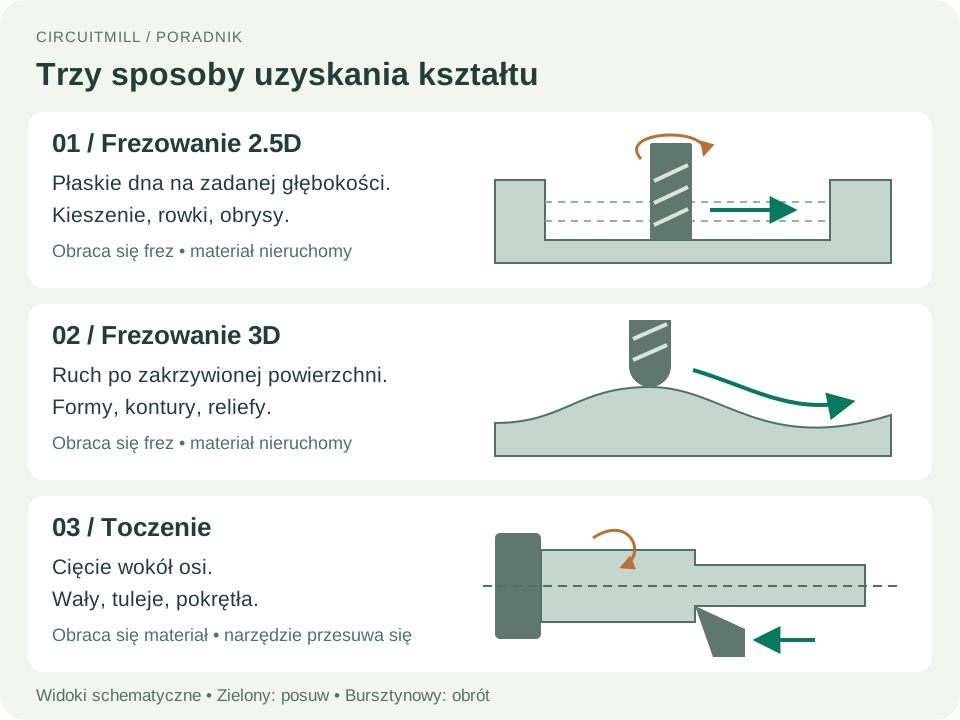
Na pierwszy projekt wybierz płaską płytkę z płytką kieszenią i otworami przelotowymi. Wosk obrabialny nadaje się do prób; acetal do wielu użytkowych części plastikowych; aluminium 6061 do części metalowych, jeśli maszyna sobie z nim radzi. Uwzględnij obciążenie, temperaturę i środowisko pracy części oraz możliwości maszyny.
2. Przygotuj model do obróbki
Zacznij od modelu bryłowego w CAD, czyli projektowaniu wspomaganym komputerowo. Zachowaj format natywny, jeśli CAD i CAM działają w jednej aplikacji, albo wyeksportuj STEP dla geometrii bryłowej. STL jest siatką trójkątów: używaj go tylko wtedy, gdy obsługuje go twój proces CAM, z rozdzielczością wystarczającą do zachowania krzywizn. Po imporcie sprawdź jednostki i wymiary całkowite.
- Zostaw miejsce dla okrągłego frezu. Wewnętrzne pionowe narożniki mają promień. Frez 6 mm nie wykona narożnika o promieniu mniejszym niż 3 mm; nieco większy promień w projekcie daje mu miejsce na skręt. Jeśli ma pasować element o kwadratowych narożnikach, zastosuj wybrania narożne, często zwane dogbone.
- Zapewnij dostęp narzędzia. Głębokie, wąskie kieszenie wymagają długich, podatnych na ugięcie frezów. Podcięcia wymagają innego ustawienia lub narzędzi specjalnych.
- Przewidź miejsce do mocowania. Zostaw zapas materiału na imadło, zaciski lub mostki. Zaplanuj, jak część pozostanie zamocowana podczas ostatniego cięcia.
- Określ wymagane pasowanie. Dodaj rysunek z materiałem, ważnymi wymiarami, tolerancjami, położeniem otworów i gwintami. Tolerancja to dopuszczalna zmienność wymiaru; węższa tolerancja zwiększa nakład pracy przy obróbce i kontroli.
Przykład to płytka mocująca 60 × 40 × 8 mm, z kieszenią 30 × 20 mm o głębokości 2 mm, narożnikami wewnętrznymi o promieniu 4 mm i czterema otworami przelotowymi 4.5 mm pod swobodne przejście śrub M4. Środki otworów leżą 7 mm od sąsiednich krawędzi zewnętrznych. To przykładowe wymiary projektu, nie parametry skrawania.
3. Dobierz narzędzia do geometrii
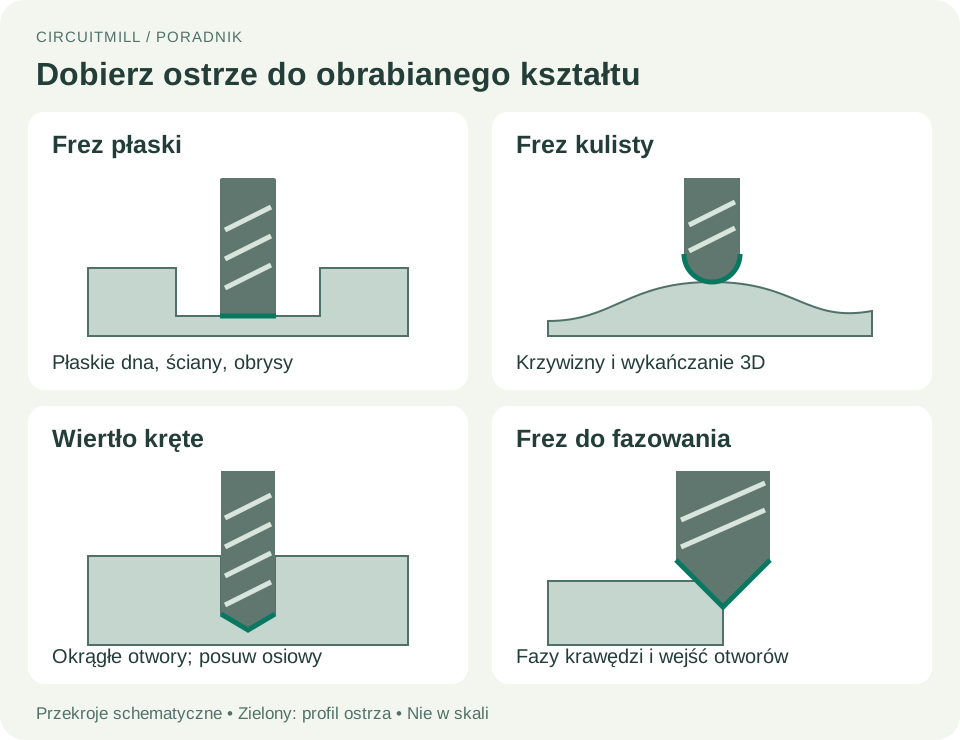
Użyj frezu płaskiego do kieszeni i obrysu, wiertła krętego do otworów oraz frezu do fazowania lub ręcznego gratownika do usunięcia ostrych krawędzi. Frez kulisty przydaje się do powierzchni rzeźbionych. Głowica frezarska może wyrównywać rozległe powierzchnie, jeśli pozwalają na to wrzeciono i maszyna.
Przy otworach precyzyjnych po wierceniu można wykonać wytaczanie, aby skorygować średnicę, lub rozwiercanie, aby wykończyć dokładnie przygotowany otwór. Gwintownik lub frez do gwintów wykonuje gwint wewnętrzny; otwór na swobodne przejście śruby nie ma gwintu.
Dobierz narzędzia przeznaczone do materiału i o długości roboczej wystarczającej do danego elementu. Mniejsza liczba ostrzy często daje więcej miejsca na wióry przy plastiku i aluminium; rowki wiórowe odprowadzają wióry. Stosuj zalecenia producenta dotyczące zastosowania.
Czym jest tuleja zaciskowa?
Tuleja zaciskowa to nacięta tuleja we wrzecionie lub oprawce, która chwyta chwyt narzędzia, czyli jego gładką część cylindryczną. Dokręcenie nakrętki ściska tuleję wokół chwytu i utrzymuje narzędzie pewnie oraz współosiowo podczas obrotu.
Dobierz serię tulei do oprawki, a znamionowy zakres mocowania do średnicy chwytu. Na przykład narzędzie z końcówką tnącą 1 mm może mieć chwyt 3.175 mm (⅛ cala): dobierz tuleję do chwytu. Mocuj gładką część, utrzymuj powierzchnie styku w czystości i przestrzegaj zaleceń dotyczących głębokości wsunięcia oraz dokręcania. Wysięg narzędzia, czyli długość wystająca z oprawki, powinien być możliwie krótki, aby ograniczyć ugięcie i drgania.
4. Przygotuj ustawienie CAM i ścieżki
CAM, czyli wytwarzanie wspomagane komputerowo, oblicza trasę narzędzia. W programie takim jak Autodesk Fusion określ rzeczywisty półfabrykat, model, mocowania, narzędzia i układ współrzędnych roboczych (WCS). Wybierz dostępny punkt zerowy, który można znaleźć fizycznie, na przykład narożnik materiału lub środek otworu, z dodatnim Z skierowanym od górnej powierzchni. Ustaw wysokości przejazdu tak, by omijały zaciski i materiał. Dokumentacja ustawienia Autodesk wyjaśnia te elementy.
Typowe operacje wykonują różne zadania:
| Operacja | Co wykonuje |
|---|---|
| Planowanie powierzchni | Wyrównuje powierzchnię i tworzy bazę odniesienia |
| Frezowanie kieszeni / obróbka adaptacyjna | Usuwa materiał w zamkniętym obszarze; ścieżki adaptacyjne kontrolują zaangażowanie frezu |
| Konturowanie / profilowanie | Podąża po ścianie lub obrysie zewnętrznym |
| Wiercenie | Tworzy otwory; cykle z wycofaniem usuwają wióry między zagłębieniami, jeśli jest to potrzebne |
| Wykańczanie 3D | Przechodzi po zakrzywionych powierzchniach, często frezem kulistym |
| Fazowanie | Tworzy skosy na krawędziach i wejściach otworów |
Obróbka zgrubna usuwa większość materiału, pozostawiając niewielki naddatek. Obróbka wykańczająca usuwa ten naddatek, aby osiągnąć wymiar i poprawić powierzchnię. W odpowiednich przypadkach stosuj wejście po rampie lub spirali; pionowe zagłębianie wymaga właściwego frezu i danych skrawania. Mniejszy frez może wykonać obróbkę resztek w narożnikach niedostępnych dla większego. Przegląd obróbki Autodesk opisuje strategie zgrubne i wykańczające.
Przy frezowaniu współbieżnym materiał przesuwa się względem frezu w tym samym kierunku co krawędź tnąca w punkcie styku; przy przeciwbieżnym zależność jest odwrotna. Frezowanie współbieżne jest częste na sztywnych CNC z kontrolowanym luzem nawrotnym, ale wybierz strategię odpowiednią dla swojej maszyny i mocowania.
Ustaw obroty, posuw i głębokość razem
- Obroty wrzeciona (RPM): prędkość obrotu frezu.
- Posuw: prędkość przesuwania, zwykle mm/min lub cale/min.
- Głębokość na przejście: przyrost głębokości w każdej warstwie. Krok boczny: odległość lub zaangażowanie między przejściami.
- Posuw na ostrze: posuw przypadający na ząb skrawający; zbyt mały może powodować tarcie i przegrzanie, zbyt duży przeciążenie.
Dla typowego frezu palcowego posuw = RPM × liczba ostrzy × posuw na ostrze. Na przykład 10,000 RPM × 2 ostrza × 0.03 mm/ostrze = 600 mm/min. To przykład obliczenia, nie recepta dla twojej maszyny. Zacznij od danych producenta narzędzia dla materiału, średnicy i operacji, a następnie uwzględnij sztywność, zaangażowanie i odprowadzanie wiórów. Wzory frezowania Sandvik definiują te zależności.
5. Zaplanuj mocowanie przed cięciem
Imadło nadaje się do bloków; zaciski na płycie ofiarnej do płyt i arkuszy. Miękkie szczęki lub kołki ustalające ułatwiają powtórzenie położenia po odwróceniu. Mocowanie musi wytrzymać siły skrawania bez wyginania części.
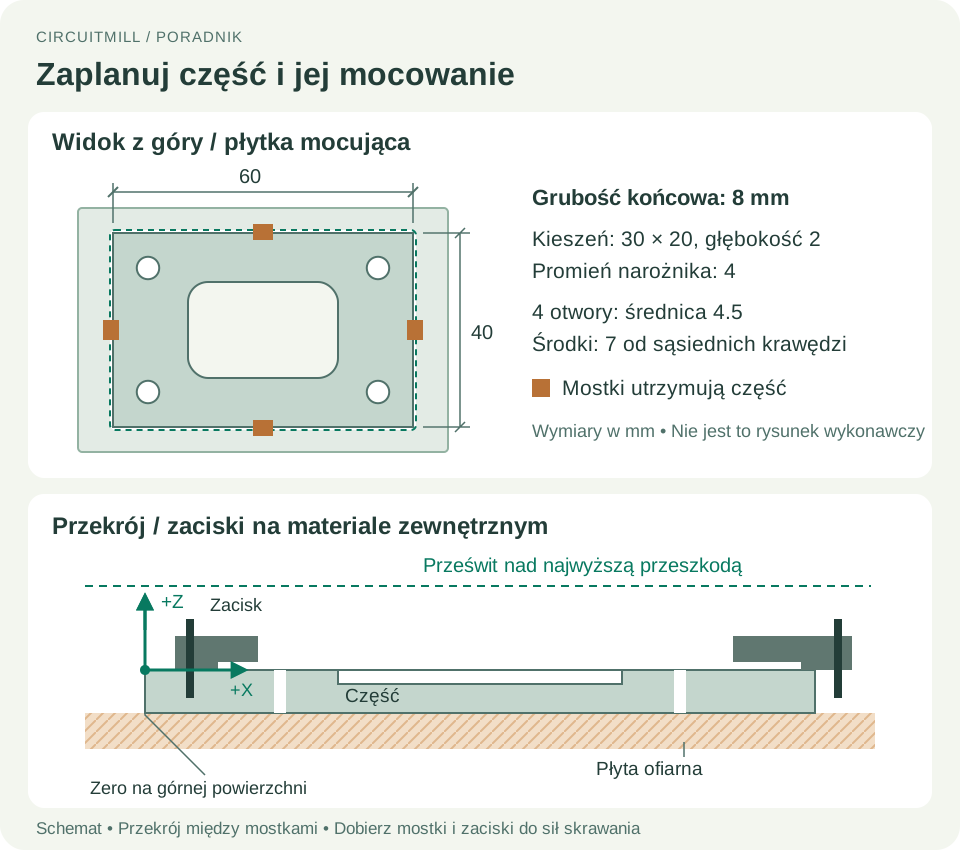
Dla przykładowej płytki można użyć większego półfabrykatu, już płaskiego i o sprawdzonej grubości 8 mm. Zamocuj otaczający materiał do płyty ofiarnej i umieść zaciski poza wszystkimi trasami narzędzi i oprawek. Wierć i frezuj kieszeń, gdy materiał jest jeszcze w całości; obrys wytnij na końcu, pozostawiając mostki. Pozwól końcówce wiertła i cięciu obrysu wejść w płytę ofiarną, ale nie w stół maszyny.
Jeśli trzeba obrobić grubość lub spód, zacznij od grubszego materiału i zaplanuj drugie ustawienie. Odwróć część na znaną bazę, zamocuj i ustal ją ponownie, a potem splanowuj do końcowej grubości. Każde ustawienie wymaga własnego, sprawdzonego zera.
6. Wykonaj symulację i wygeneruj program
Symuluj wszystkie operacje we właściwej kolejności, wraz z usuwaniem materiału. Sprawdź pozostały materiał, podcięcia, kolizje narzędzia i oprawki, prześwit mocowań, przebicie oraz zakres ruchu maszyny, jeśli program to obsługuje. Symulacja zna tylko geometrię i dane maszyny, które podasz.
Użyj postprocesora dopasowanego do maszyny i sterownika, aby wygenerować G-code. STEP nie jest programem maszyny, a G-code nie jest uniwersalnie wymienny. Potwierdź jednostki, przesunięcie robocze, zmiany narzędzi, polecenia wrzeciona i sposób wycofania. Przy ręcznej zmianie narzędzi stosuj obsługiwany proces; może to oznaczać osobne programy dla każdego narzędzia. Prześlij wynik metodą obsługiwaną przez sterownik. Poradnik postprocessingu Autodesk wyjaśnia tę konwersję.
7. Ustaw maszynę i wykonaj pierwsze cięcie
Stosuj procedurę obsługi maszyny i poznaj jej funkcje zatrzymania przed uruchomieniem programu. Załóż ochronę oczu, zabezpiecz włosy i luźną odzież, zamknij osłony oraz stosuj odciąg lub chłodziwo odpowiednie dla materiału. Nigdy nie noś rękawic przy obracającej się maszynie ani nie usuwaj wiórów podczas ruchu. Zasady bezpieczeństwa Haas opisują podstawowe środki ostrożności.
- Wykonaj bazowanie maszyny, zamocuj materiał i załóż właściwe narzędzie w czystej, prawidłowo dokręconej oprawce.
- Znajdź zero robocze sondą lub metodą wyszukiwania krawędzi obsługiwaną przez maszynę. Bazowanie ustala współrzędne maszyny, nie położenie materiału.
- Ustaw i sprawdź długość narzędzia / odniesienie Z według procedury sterownika. Powtórz kontrolę po każdej ręcznej zmianie. Fizyczne przesunięcie robocze musi odpowiadać CAM. Poradnik ustawiania części Haas rozróżnia przesunięcia robocze i narzędziowe.
- Sprawdź program na grafice sterownika oraz zgodnie z procedurą próby na sucho lub pojedynczego bloku producenta. Sprawdź pierwsze ruchy i prześwity przy zmniejszonej prędkości szybkiej, jeśli jest to obsługiwane. Jeśli dopuszczona próba nad materiałem zmienia przesunięcia, przywróć je i sprawdź przed cięciem.
- Nadzoruj obróbkę. Obserwuj odprowadzanie wiórów, drgania i mocowanie. Zatrzymaj maszynę przy nieoczekiwanym ruchu, piszczeniu, gromadzeniu wiórów lub przesunięciu materiału; ustal przyczynę przed wznowieniem.
Dla naszej płytki: zgrubna kieszeń → wykończenie kieszeni → wiercenie → obrys z mostkami → fazowanie dostępnych krawędzi. W razie potrzeby zacznij od planowania powierzchni, uwzględniając usunięty materiał. Część musi być pewnie zamocowana przez cały proces.
8. Wykończ, zmierz i sprawdź montaż
Po zatrzymaniu ruchu wyjmij część, odetnij mostki i usuń zadziory z krawędzi oraz wyjść otworów. Usuń wióry. Porównaj wymiary całkowite, grubość, głębokość kieszeni i położenie otworów z rysunkiem; suwmiarka nadaje się do ogólnych kontroli, a ciaśniejsze wymagania potrzebują odpowiednich mikrometrów, sprawdzianów lub innych przyrządów.
Sprawdź docelowy montaż: czy śruby przechodzą swobodnie, element współpracujący pasuje, a płytka leży płasko? Część jest gotowa, gdy spełnia wymagania wymiarowe i funkcjonalne, nie tylko gdy program się zakończy.
| Problem | Co sprawdzić najpierw |
|---|---|
| Zły wymiar lub położenie | Jednostki, zero robocze, średnica frezu, pozostały naddatek |
| Drgania lub faliste ściany | Luźny materiał, zbyt duży wysięg, zaangażowanie frezu |
| Stopiony plastik lub zbite wióry | Przydatność i ostrość narzędzia, odprowadzanie wiórów, równowaga obrotów i posuwu |
| Złe pasowanie otworów | Zadziory, bicie wiertła, potrzeba wytaczania lub rozwiercania |
Zapisz razem CAD, rysunek, ustawienie CAM, listę narzędzi, sprawdzone parametry i końcowy program. Zanotuj pomiary, aby następna część była powtarzalna.
Przy projekcie PCB zobacz poradnik frezowania PCB z CircuitMill. Proces PCB w CircuitMill korzysta z danych produkcyjnych płytki; ogólna część mechaniczna 3D wymaga CAM obsługującego jej model bryłowy i operacje obróbki.