Hướng dẫn gia công CNC cho người mới: Từ thiết kế 3D đến chi tiết hoàn chỉnh
Biến mô hình 3D thành chi tiết có thể sử dụng: chọn phương pháp gia công, chuẩn bị đường chạy dao, thiết lập máy, cắt vật liệu và kiểm tra kết quả.
CNC nghĩa là điều khiển số bằng máy tính. Trong gia công, máy tính hướng dẫn dao cắt loại bỏ vật liệu khỏi một khối ban đầu gọi là phôi. Mô hình mô tả hình dạng hoàn chỉnh; bạn vẫn phải quyết định cách gá giữ, tiếp cận các đặc điểm và cắt chính xác.
Quy trình là mô hình CAD → đường chạy dao CAM → G-code phù hợp với máy → thiết lập và cắt → kiểm tra. Chúng ta sẽ theo dõi một tấm gá nhỏ qua quy trình đó.
1. Chọn phương pháp phù hợp với chi tiết
| Phương pháp | Bộ phận chuyển động | Chi tiết thường gặp |
|---|---|---|
| Phay | Dao quay chuyển động tương đối với phôi được gá giữ | Giá đỡ, hốc, vỏ, khuôn |
| Gia công bằng máy router | Tương tự phay, thường trên bàn lớn | Tấm gỗ, tấm nhựa, biển hiệu; nhôm trên máy phù hợp |
| Tiện | Phôi quay tiếp xúc với dao cắt | Trục, ống cách, núm, chi tiết tròn có ren |
Trên máy phay hoặc router 3 trục, X và Y nằm trong mặt phẳng bàn, còn Z điều khiển chiều cao. Gia công 2.5D tạo đáy phẳng và thành ở các độ sâu đã chọn. Gia công 3D đi theo bề mặt cong, thay đổi độ sâu dọc đường cắt. Cả hai có thể dùng cùng máy 3 trục. Các trục quay bổ sung giúp tiếp cận nhiều mặt hơn; nhiều chi tiết chỉ cần lật và định vị lại.
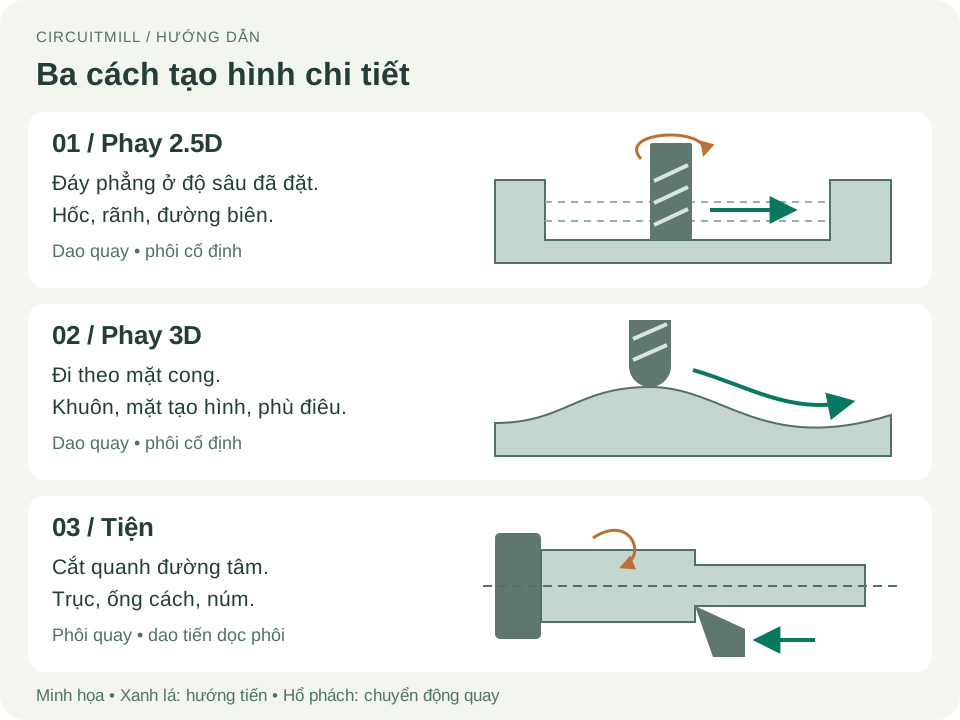
Với dự án đầu tiên, chọn một tấm phẳng có hốc nông và lỗ xuyên. Sáp gia công phù hợp để tập cắt; acetal phù hợp với nhiều chi tiết nhựa chức năng; nhôm 6061 phù hợp với chi tiết kim loại nếu máy đủ khả năng. Chọn vật liệu theo tải, nhiệt độ và môi trường làm việc của chi tiết, đồng thời xét khả năng máy.
2. Thiết kế mô hình có thể gia công
Bắt đầu với mô hình khối đặc trong CAD, tức thiết kế có sự hỗ trợ của máy tính. Giữ định dạng gốc khi CAD và CAM dùng chung ứng dụng, hoặc xuất STEP cho hình học khối đặc. STL là lưới tam giác: chỉ dùng khi quy trình CAM hỗ trợ, với độ phân giải đủ để giữ đường cong. Kiểm tra đơn vị và kích thước tổng thể sau khi nhập.
- Chừa chỗ cho dao tròn. Các góc đứng bên trong sẽ có bán kính. Dao 6 mm không thể tạo góc có bán kính nhỏ hơn 3 mm; bán kính thiết kế lớn hơn một chút giúp dao có chỗ chuyển hướng. Dùng phần khoét thoát góc, thường gọi là dogbone, khi cần lắp chi tiết đối tiếp có góc vuông.
- Đảm bảo dao tiếp cận được. Hốc sâu và hẹp cần dao dài, dễ võng. Phần khoét ngược cần gá lại hoặc dao chuyên dụng.
- Chừa phần để kẹp. Để dư phôi cho ê tô, kẹp hoặc cầu giữ. Lập kế hoạch để chi tiết vẫn được giữ trong đường cắt cuối.
- Chỉ rõ yêu cầu lắp ghép. Thêm bản vẽ ghi vật liệu, kích thước quan trọng, dung sai, vị trí lỗ và ren. Dung sai là mức biến thiên kích thước được phép; yêu cầu chặt hơn làm tăng công gia công và kiểm tra.
Ví dụ của chúng ta là tấm gá 60 × 40 × 8 mm, có hốc 30 × 20 mm, sâu 2 mm, bán kính góc trong 4 mm và bốn lỗ xuyên 4.5 mm để vít M4 đi qua. Tâm lỗ cách các mép ngoài liền kề 7 mm. Đây là kích thước thiết kế minh họa, không phải thông số cắt.
3. Chọn dao theo đặc điểm cần gia công
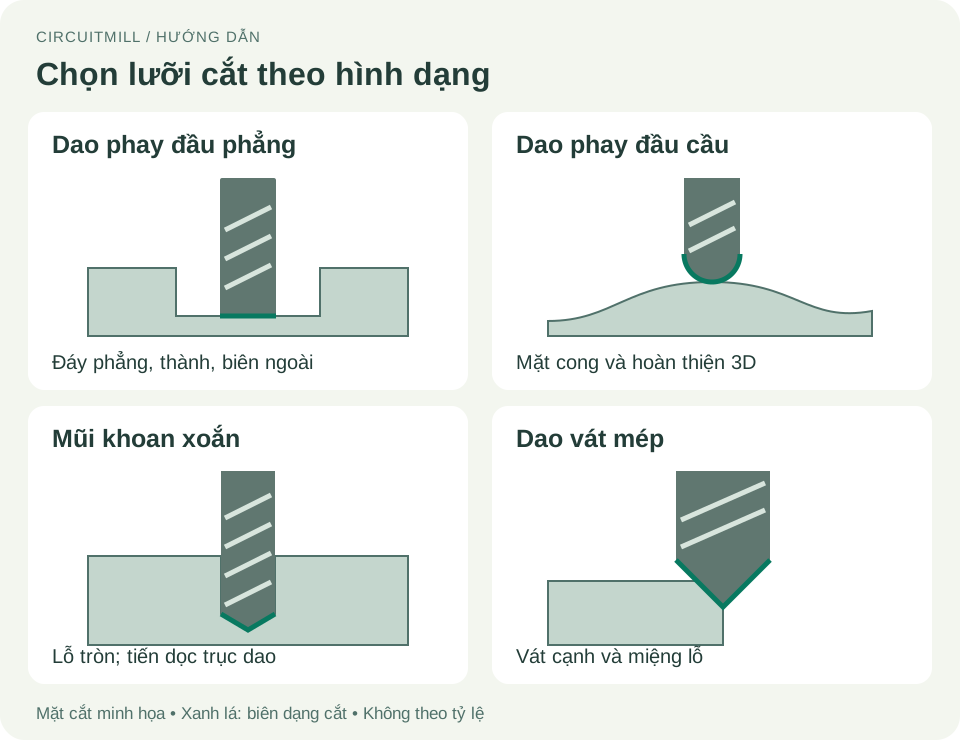
Dùng dao phay ngón đầu phẳng cho hốc và biên tấm, mũi khoan xoắn cho lỗ, và dao vát mép hoặc dụng cụ phá ba via cầm tay để loại bỏ cạnh sắc. Dao phay ngón đầu cầu hữu ích cho bề mặt tạo hình cong. Dao phay mặt có thể làm phẳng bề mặt rộng khi trục chính và máy hỗ trợ.
Với lỗ chính xác, sau khoan có thể doa bằng dao một lưỡi để hiệu chỉnh đường kính hoặc doa tinh bằng dao doa nhiều lưỡi để hoàn thiện lỗ đã được chuẩn bị chính xác. Ta rô hoặc dao phay ren tạo ren trong; lỗ để vít đi qua không có ren.
Chọn dao được nhà sản xuất chỉ định cho vật liệu, có chiều dài cắt đủ cho đặc điểm cần gia công. Ít me cắt hơn thường tạo thêm không gian thoát phoi cho nhựa và nhôm; rãnh me là nơi đưa phoi ra ngoài. Tuân theo hướng dẫn ứng dụng của nhà sản xuất.
Đầu kẹp collet là gì?
Collet là ống kẹp có rãnh bên trong trục chính hoặc đầu giữ dao, kẹp vào chuôi dao, tức phần trụ nhẵn. Siết đai ốc collet ép ống quanh chuôi, giữ dao chắc và đồng tâm khi quay.
Chọn dòng collet phù hợp với đầu giữ và dải kẹp định mức phù hợp với đường kính chuôi. Ví dụ, dao có đầu cắt 1 mm có thể có chuôi 3.175 mm (⅛ inch): chọn collet theo chuôi đó. Kẹp phần chuôi nhẵn, giữ sạch các mặt tiếp xúc và tuân thủ hướng dẫn độ sâu lắp cùng cách siết của đầu giữ. Giữ độ nhô dao, tức chiều dài nhô khỏi đầu giữ, ngắn nhất trong phạm vi công việc cho phép để giảm võng và rung.
4. Thiết lập CAM và đường chạy dao
CAM, tức chế tạo có sự hỗ trợ của máy tính, tính đường đi của dao. Trong phần mềm CAM như Autodesk Fusion, xác định phôi thực, mô hình, đồ gá, dao và hệ tọa độ làm việc (WCS). Chọn gốc dễ tiếp cận và có thể xác định thực tế, như góc phôi hoặc tâm lỗ, với Z dương hướng ra khỏi mặt trên. Đặt độ cao di chuyển vượt qua kẹp và phôi. Tài liệu thiết lập của Autodesk giải thích những thành phần này.
Các nguyên công thường gặp đảm nhiệm những việc khác nhau:
| Nguyên công | Công dụng |
|---|---|
| Phay mặt | Làm phẳng bề mặt và tạo mốc tham chiếu |
| Phay hốc / phá thô thích ứng | Loại bỏ vật liệu trong vùng kín; đường thích ứng kiểm soát mức tiếp xúc cắt |
| Phay biên | Đi theo thành hoặc đường biên ngoài |
| Khoan | Tạo lỗ; chu trình khoan nhấp rút dao giữa các lần cắt khi cần thoát phoi |
| Hoàn thiện 3D | Quét qua mặt cong, thường dùng dao đầu cầu |
| Vát mép | Tạo cạnh nghiêng ở mép và miệng lỗ |
Phay thô loại bỏ phần lớn vật liệu, để lại lượng dư nhỏ. Phay tinh loại bỏ lượng dư đó để đạt kích thước và cải thiện bề mặt. Dùng cách vào dao theo dốc hoặc xoắn ốc khi phù hợp; ăn dao thẳng xuống đòi hỏi dao và dữ liệu cắt thích hợp. Dao nhỏ hơn có thể gia công phần dư ở góc mà dao lớn không tới được. Tổng quan gia công của Autodesk mô tả các chiến lược phay thô và tinh.
Trong phay thuận, phôi chạy tương đối với dao theo cùng hướng chuyển động của lưỡi cắt tại điểm tiếp xúc; phay nghịch đảo ngược quan hệ đó. Phay thuận phổ biến trên máy CNC cứng vững với độ rơ được kiểm soát, nhưng hãy dùng chiến lược phù hợp với máy và cách gá giữ của bạn.
Đặt tốc độ, lượng chạy dao và độ sâu cùng nhau
- Tốc độ trục chính (RPM): dao quay nhanh đến mức nào.
- Tốc độ chạy dao: dao tiến nhanh đến mức nào, thường theo mm/min hoặc inch/phút.
- Độ sâu mỗi lớp: độ sâu tăng thêm mỗi lớp. Bước ngang: khoảng cách ngang hoặc mức ăn dao giữa các lượt.
- Lượng ăn dao mỗi răng: lượng tiến trên mỗi răng cắt; quá ít có thể gây cọ xát và quá nhiệt, quá nhiều có thể quá tải dao.
Với dao phay ngón thông thường, tốc độ chạy dao = RPM × số me cắt × lượng ăn dao mỗi răng. Ví dụ, 10,000 RPM × 2 me × 0.03 mm/răng = 600 mm/min. Đây là minh họa phép tính, không phải bộ thông số cho máy của bạn. Bắt đầu từ dữ liệu nhà sản xuất dao cho vật liệu, đường kính và nguyên công, rồi xét độ cứng vững, mức tiếp xúc và thoát phoi. Các công thức phay của Sandvik định nghĩa các quan hệ này.
5. Lập kế hoạch gá giữ trước khi cắt
Ê tô phù hợp với phôi khối; kẹp trên tấm kê hy sinh phù hợp với chi tiết dạng tấm. Má kẹp mềm hoặc chốt định vị giúp lặp lại vị trí sau khi lật. Gá kẹp phải chống được lực cắt mà không làm cong chi tiết.
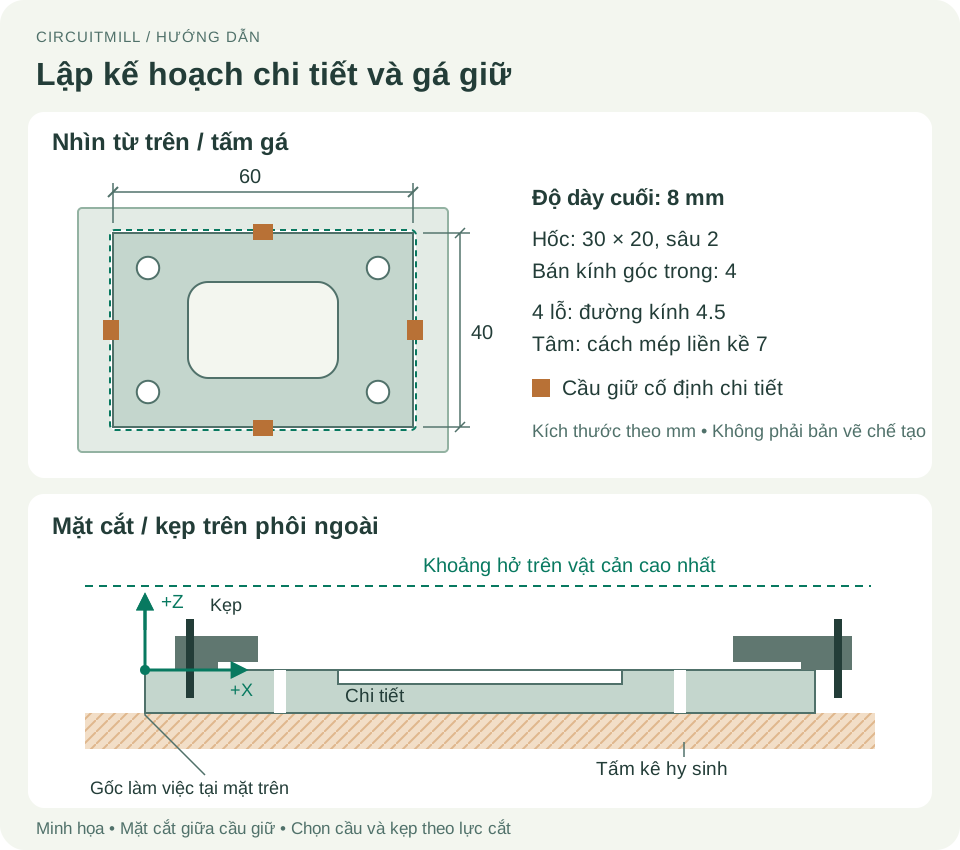
Với tấm mẫu, một cách là dùng phôi lớn hơn, đã phẳng và được kiểm tra có độ dày 8 mm. Kẹp vật liệu xung quanh vào tấm kê và giữ kẹp ngoài mọi đường đi của dao lẫn đầu giữ. Khoan và phay hốc khi phôi còn nguyên; cắt biên cuối cùng và để lại cầu giữ. Cho phép đầu mũi khoan và đường cắt biên xuyên vào tấm kê nhưng không chạm bàn máy.
Nếu cần gia công độ dày hoặc bề mặt dưới, bắt đầu với phôi dày hơn và lên kế hoạch gá lần hai. Lật lên mốc tham chiếu đã biết, cố định và định vị lại chi tiết, rồi phay mặt đến độ dày cuối. Mỗi lần gá cần gốc riêng được kiểm tra.
6. Mô phỏng rồi tạo chương trình máy
Mô phỏng mọi nguyên công theo thứ tự, kể cả loại bỏ vật liệu. Kiểm tra vật liệu còn lại, vết cắt lẹm, va chạm dao và đầu giữ, khoảng hở đồ gá, cắt xuyên và hành trình máy nếu phần mềm hỗ trợ. Mô phỏng chỉ biết hình học và thông tin máy bạn cung cấp.
Dùng bộ hậu xử lý phù hợp với máy và bộ điều khiển để tạo G-code. Tệp STEP không phải chương trình máy, và G-code không thể dùng thay thế trên mọi máy. Xác nhận đơn vị, bù tọa độ làm việc, thay dao, lệnh trục chính và cách rút dao. Với máy thay dao bằng tay, theo quy trình được hỗ trợ; có thể cần chương trình riêng cho mỗi dao. Chuyển đầu ra bằng phương thức bộ điều khiển hỗ trợ. Hướng dẫn hậu xử lý của Autodesk giải thích bước chuyển đổi này.
7. Thiết lập và thực hiện đường cắt đầu tiên
Tuân theo quy trình vận hành máy và tìm hiểu các điều khiển dừng trước khi chạy chương trình. Đeo kính bảo hộ, buộc gọn tóc và quần áo rộng, đóng tấm chắn, dùng hút bụi hoặc dung dịch làm mát phù hợp với vật liệu. Không đeo găng gần máy quay hoặc dọn phoi khi máy đang chuyển động. Hướng dẫn an toàn của Haas nêu các biện pháp vận hành cơ bản.
- Cho máy về gốc máy, cố định phôi và lắp đúng dao vào đầu giữ sạch, được siết đúng cách.
- Xác định gốc làm việc bằng đầu dò hoặc phương pháp tìm mép được máy hỗ trợ. Về gốc máy xác lập tọa độ máy; không xác định vị trí phôi.
- Đặt và kiểm tra chiều dài dao / mốc Z theo quy trình bộ điều khiển. Kiểm tra lại sau mỗi lần thay dao thủ công. Bù tọa độ làm việc thực tế phải khớp CAM. Hướng dẫn thiết lập chi tiết của Haas phân biệt bù tọa độ làm việc và bù dao.
- Kiểm chứng chương trình bằng đồ họa bộ điều khiển và quy trình chạy thử hoặc từng khối lệnh của nhà sản xuất. Kiểm tra chuyển động đầu và khoảng hở với mức giảm tốc chạy nhanh nếu được hỗ trợ. Nếu chạy dao trên không theo quy trình được chấp thuận làm thay đổi giá trị bù, khôi phục và kiểm tra chúng trước khi cắt.
- Giám sát khi cắt. Theo dõi thoát phoi, rung và gá giữ. Dừng khi có chuyển động bất ngờ, tiếng rít, phoi tích tụ hoặc phôi dịch chuyển; tìm nguyên nhân trước khi tiếp tục.
Với tấm mẫu: phay hốc thô → phay hốc tinh → khoan lỗ → phay biên có cầu giữ → vát các mép tiếp cận được. Thêm phay mặt trước nếu cần, có tính lượng vật liệu bị loại bỏ. Giữ chi tiết chắc chắn trong suốt quá trình.
8. Hoàn thiện, đo và thử lắp
Khi chuyển động đã dừng, lấy chi tiết ra, cắt cầu giữ và phá ba via ở mép cùng đầu ra lỗ. Làm sạch phoi. Đo kích thước tổng thể, độ dày, độ sâu hốc và vị trí lỗ theo bản vẽ; thước cặp phù hợp với kiểm tra thông thường, còn yêu cầu chặt hơn cần panme, dưỡng hoặc dụng cụ kiểm tra phù hợp khác.
Thử lắp như dự định: vít có đi qua dễ dàng, chi tiết đối tiếp có vào đúng chỗ và tấm có nằm phẳng không? Chi tiết hoàn tất khi đạt kích thước và chức năng, không chỉ khi chương trình kết thúc.
| Vấn đề | Những mục nên kiểm tra trước |
|---|---|
| Sai kích thước hoặc vị trí | Đơn vị, gốc làm việc, đường kính dao, lượng dư phay tinh còn lại |
| Rung hoặc thành gợn sóng | Phôi lỏng, dao nhô quá dài, mức tiếp xúc cắt |
| Nhựa chảy hoặc phoi kẹt | Dao phù hợp, độ sắc, thoát phoi, cân bằng tốc độ quay và chạy dao |
| Lỗ lắp không vừa | Ba via, độ đảo mũi khoan, nhu cầu doa hiệu chỉnh hoặc doa tinh |
Lưu CAD, bản vẽ, thiết lập CAM, danh sách dao, thông số cắt đã kiểm chứng và chương trình cuối cùng cùng nhau. Ghi kết quả đo để chi tiết tiếp theo có thể làm lặp lại ổn định.
Với dự án PCB, xem hướng dẫn phay PCB bằng CircuitMill. Quy trình PCB của CircuitMill dùng dữ liệu chế tạo bo mạch; chi tiết cơ khí 3D thông thường cần quy trình CAM hỗ trợ mô hình khối đặc và các nguyên công của nó.